


Години на-тестове в реалния свят разкриват, че ключът към мастиленоструйния печат с алуминиево фолио се свежда до два проблема
В традиционните печатни процеси алуминиевото фолио от рулонен-тип често се отпечатва чрез флексографски печат, докато еднолистовото алуминиево фолио се отпечатва чрез офсетов печат. Вече е създадена сравнително зряла технологична система, за да се приспособи към специалната пригодност за печат на материалите от алуминиево фолио. Например, за подобряване на жизнеността на цветовете и подобряване на адхезията между мастилото и материалите от алуминиево фолио, в индустрията обикновено се използват специализирани мастила, направени главно от кополимеризирани смоли с полифталамин или винил хлорид и винил ацетат.
С нарастващото търсене на персонализиран пазар и бързо променящата се пазарна среда делът на поръчките за малки-партиди, много-разнообразни поръчки за печат на алуминиево фолио продължава да нараства. Със своите основни предимства на малки партиди и персонализация, мастиленоструйният печат се превърна във важна посока за посрещане на това търсене. Въпреки това, как да се осигури високо-качествен печат при печат с алуминиево фолио и да се даде възможност на предприятията се превърна в неотложен проблем за индустрията.
Нуждите и болезнените точки на мастиленоструйния печат в приложения с материали от алуминиево фолио
Алуминиевото фолио се различава значително от традиционните материали за печат като хартия, PVC, PET, BOPP и др. При процеси на мастиленоструен печат без специални мастила обикновено се срещат два основни проблема:
Първо, алуминиевото фолио има висока якост на опън, почти не-разтегливо, има ниска якост на разкъсване и има гладка повърхност. По време на печат от-на-ролка могат лесно да възникнат проблеми като приплъзване и неправилно подравняване, което потенциално може да надраска печатащата глава.
Второ, повърхностната енергия на материалите от алуминиево фолио е сравнително ниска, което води до лоша адхезия, след като слоят мастило изсъхне върху отпечатаната повърхност, което прави капкането на мастилото по-вероятно.
Въз основа на горните проблеми промишленото мастиленоструйно печатащо оборудване на пазара понастоящем рядко се опитва да печата с алуминиево фолио. Авторът се занимава с изследвания върху решения за дигитален мастиленоструен печат в продължение на много години и сега споделя съответния практически опит с връстници в индустрията, за да предостави справки за индустриални приложения.
Решение за болезнени точки за мастиленоструен печат от алуминиево фолио
01
Решава проблеми като изплъзване на хартията, разместване и драскотини на дюзите
Като се има предвид гладката повърхност и ниските свойства на опън на алуминиевото фолио, ние трябва да настроим опъна по време на производството до определена степен без набръчкване или повреда, като по този начин предотвратяваме приплъзването на материала върху водещата ролка и предотвратяваме отклонението, причинено от нестабилно предаване на материала. В същото време, подходящото увеличаване на опъна може също да подобри изкривяването на материала до известна степен и да намали вероятността от надраскване на дюзата.
Трябва да се отбележи, че няма унифициран стандарт за настройки на напрежението-различните производители на оборудване използват различни системи за серво задвижване и методи за оптимизиране на напрежението. Препоръчително е да увеличите опъна колкото е възможно повече при реалното производство, като същевременно гарантирате, че материалът не се плъзга.
02
Решава проблемите с лошото залепване на мастилото и капенето на мастилото
За да се реши проблемът с адхезията на мастилото, първо е необходимо да се изясни основният ефект на повърхностното напрежение: В момента повърхностното напрежение на мастиленоструйните печатни мастила на пазара обикновено е около 38 dyn/cm. Само когато повърхностното напрежение на печатащия материал надвишава повърхностното напрежение на мастилото, може да се постигне добро намокряне и да се избегне падането на мастилото. Въпреки това необработеното алуминиево фолио рядко постига повърхностно напрежение над 38 dyn/cm; Освен това на повърхността на алуминиевото фолио липсват пори, което не позволява мастилото да проникне вътре, създавайки "ефект на закотвяне". Дори след прехвърляне на мастило и изсушаване, капенето на мастило все още е често срещано явление.
За да се справим с този проблем, ние често използваме коронарна обработка или процеси на предварително{0}}нанасяне на покритие, за да го решим. Конкретната практика е следната.
(1) Процес на лечение с корона
Принципът на коронарното третиране е да се приложи високо{0}}честотно напрежение между изолиращия електрод и заземения диелектричен барабан, което разрушава въздуха между двата електрода и го плазмизира; Когато тези плазмени частици взаимодействат с повърхността на алуминиевото фолио, те могат да отворят химически връзки на повърхността на материала, образувайки свободни радикали, които ускоряват повърхностното активиране, като по този начин подобряват повърхностната енергия и омокряемостта на алуминиевото фолио, като в крайна сметка повишават якостта на сцепление между мастилото и повърхността на алуминиевото фолио.
При реално производство устройство за корониране може да бъде инсталирано на оборудване за мастиленоструен печат, за да се постигне онлайн обработка на короната, но мощността на короната трябва да се определи чрез тестване. Вземайки коронно устройство с мощност от 2kW като пример, конвенционалните тестови параметри са 30%~50% от съотношението на мощността; Ако се използва около 50% мощност за коронно третиране и все още има натрупване на мастило и загуба на мастило, това показва, че материалът от алуминиево фолио не може да подобри резултатите от печата чрез коронно третиране. Няма нужда да се тестват допълнително други съотношения на мощността и процесът може да бъде оптимизиран за предварително-покритие.
Тестовете показват, че алуминиевото фолио, като проводящ материал, може значително да увеличи повърхностната си енергия чрез коронно третиране, но все още има място за оптимизация (вижте Фигура 1 за сравнение на резултатите).
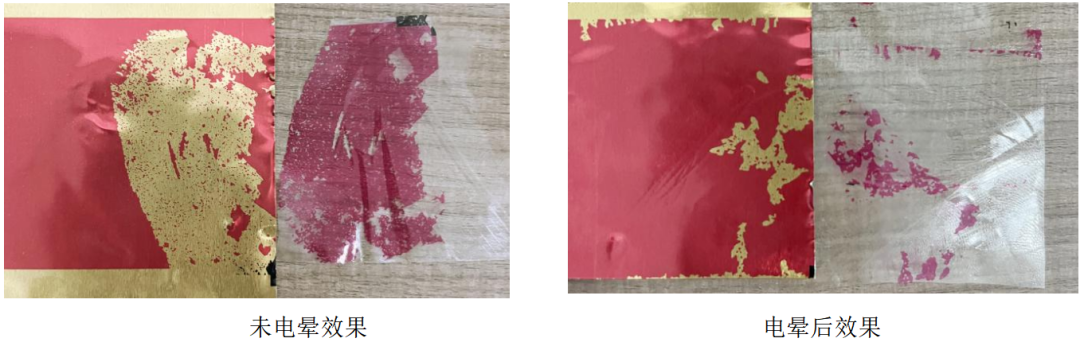 Фигура 1 Сравнение на ефектите на короната
(2) Процес на предварително-нанасяне на покритие
Чрез дългосрочно-системно тестване авторът откри, че процесът на предварително-нанасяне на покритие може значително да подобри адхезията на мастилото, но е необходимо да се съсредоточим върху три основни въпроса: изборът на броя на линиите на анилоксовата ролка (за контролиране на количеството на предварително-покритие), методът на предварително-покритие (вграден/офлайн) и съвместимостта между разтвора за предварително-покритие и мастилото. Всички те трябва да бъдат определени чрез практически тестове.
Изборът на анилоксови ролки може да следва стандартите по-долу: за конвенционални материали обикновено се използва брой редове от 600–1000 реда с капацитет за носене на мастило от около 3,95 bcm³; за специални материали като алуминиево фолио, тестовете предполагат използването на анилоксова ролка с около 800 реда, без необходимост от прекомерна дебелина на покритието, за да се изпълнят изискванията за адхезия на мастилото.
Методите за предварително-покритие се разделят на офлайн и вградено предварително-покритие: офлайн предварително-покритие се отнася до първо извършване на предварително-покритие върху алуминиево фолио с помощта на флексографско оборудване и след това подаване на предварително-покритото алуминиево фолио обратно за мастиленоструен печат; вграденото предварително покритие се извършва на мастиленоструйна печатна машина, оборудвана с флексо модул, като се постига едновременно предварително покритие и мастиленоструен печат с по-голяма гъвкавост. Авторът препоръчва използването на вградено предварително-покритие за мастиленоструен печат с алуминиево фолио.
Изборът на решение за предварително-покритие трябва да вземе предвид две измерения: първо, съвместимостта на решението за предварително-покритие с материала от алуминиево фолио, за което може да бъде избрано подходящо традиционно флексо решение за предварително-покритие въз основа на типа алуминиево фолио; второ, съвместимостта на решението за предварително покритие с дигитално мастило, което трябва да бъде проверено чрез машинно тестване въз основа на използваната марка дигитално мастило, като същевременно се гарантира съвместимост с алуминиевото фолио.
Дебелината на предварителното -покритие значително влияе върху адхезията на мастилото. Както е показано на лявото изображение на Фигура 2, когато предварителното -покритие е твърде дебело, все още се получава загуба на мастило по време на надраскване; дясното изображение показва ефекта от подходяща дебелина на предварителното-покритие, където дори при очевидни драскотини не се получава загуба на мастило.
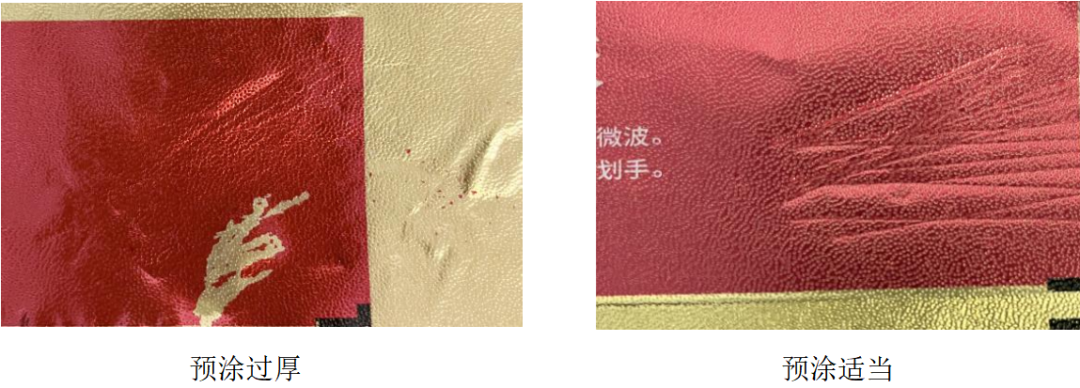 Фигура 2 Ефект на дебелината на предварителното покритие върху адхезията на мастилото
Материалите от алуминиево фолио, с техните уникални предимства в производителността, ще имат все по-широко приложение в областта на печата и опаковането. Производството на малки партиди, персонализирането и кратките срокове за доставка се превърнаха в основните тенденции в търсенето на пазара за печат нагоре по веригата, което изисква от практикуващите в областта на дигиталния печат допълнително да оптимизират възможността за печат на материалите от алуминиево фолио и да подобрят свързаните решения. Авторът ще продължи да изследва в дълбочина процеса на мастиленоструен печат с алуминиево фолио и ще продължи да обменя и споделя опит с колеги, за да помогне на индустрията да се подобри заедно.