


Как да разрешим въздушните мехурчета в перфектно-подвързани продукти? Изчерпателно обобщение на опита на ветеран от перфектен експерт по подвързване!
С непрекъснатото развитие на технологията за печат безжичното подвързване заема важна позиция в учебниците, образователните помагала и подвързването на книги поради високата ефективност на подвързване и ниската цена. Въпреки това, проблемът с кухите гърбове в книги-подвързани продукти отдавна тревожи различни печатарски компании. Този проблем не само намалява здравината и живота на книгата, но също така сериозно засяга качеството й на външен вид, което води до оплаквания от клиенти и връщания, причинявайки икономически загуби за компанията.
С дългогодишен опит в работата с линии за свързване на скоби, аз непрекъснато изучавам и анализирам задълбочено целия процес на свързване на скоби. Ще изследвам причините за кавитация от множество гледни точки, включително оборудване, процеси, материали и операции, комбинирани с действителни производствени случаи, и ще предложа предложения за оптимизиране на процеса на щапелни скоби. Целта е да се осигурят практически решения за печатарската индустрия и да се подобри цялостното качество на продуктите с телбод.
Формите на кавитация в лепилни подвързващи продукти
Кухините в продуктите за подвързване се появяват главно като очевидна пчелна пита-като малки дупки или мехурчета в горния и долния край на книгата, а силното натискане създава усещане за неравен гръб. Конкретните прояви са както следва:
01/ Неравномерно разпределение на топимото лепило
Както е показано на Фигура 1, във втвърдения адхезивен слой могат да се видят очевидни кухини,-образувани на мехурчета, или в някои области изобщо няма празни петна, покрити от топящото се лепило. Мехурчетата причиняват недостатъчна зона на свързване в тази област, докато кухите зони напълно губят силата на свързване. Разцепвайки книгата отворена от средата на гръбначния стълб, можете да видите, че части от гръбначния стълб или не са покрити с топящо се лепило, или са несигурни, с кухини.
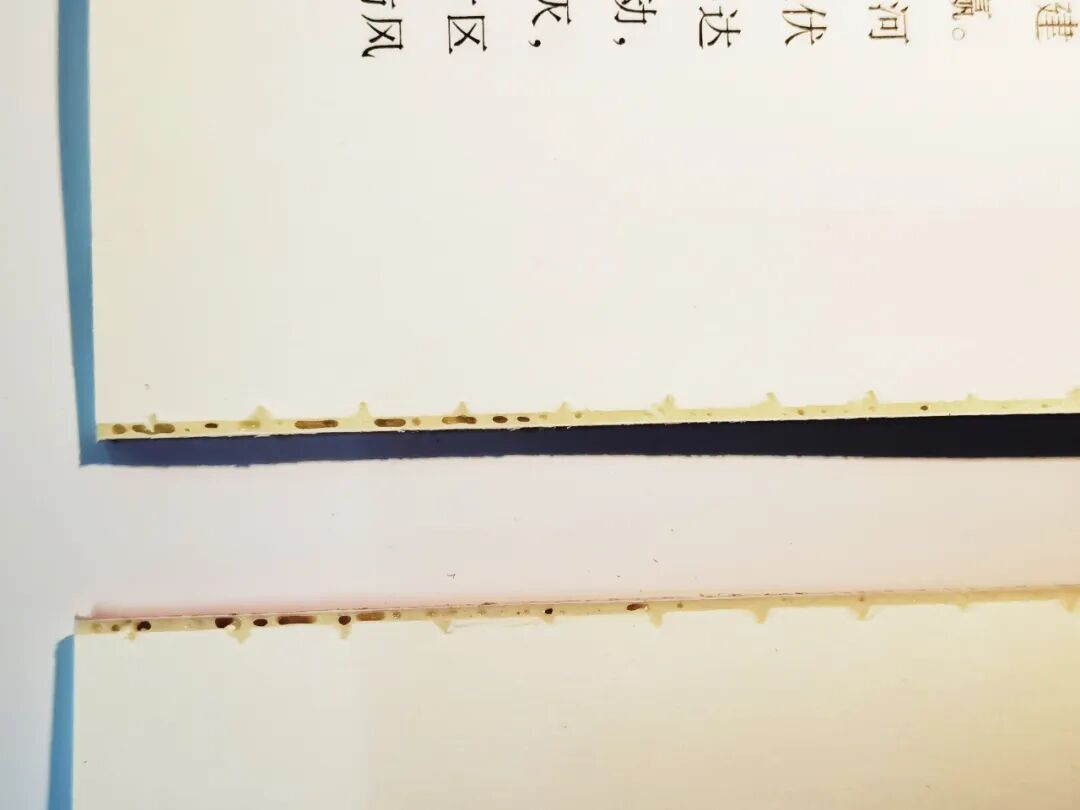 Фигура 1: Лепилото в някои области на гръбчето на книгата е тънко, с празнини.
02/ Неравномерна дебелина на слоя лепило
Този проблем причинява повърхността на гръбчето на книгата да бъде неравна (вълнообразна), по-конкретно проявяваща се като неправилни издутини, неравности или вдлъбнатини върху излекувания гръб на книгата, вместо гладка и еднаква повърхност (както е показано на Фигура 2). Възможно е също да има забележими разлики в дебелината на слоя лепило в горния и долния ръб (както е показано на фигура 3).
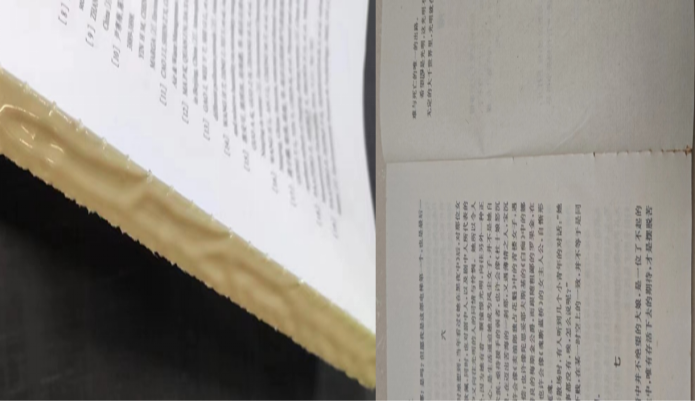
Фигура 2 Неравна повърхност на гръбчето на книгата
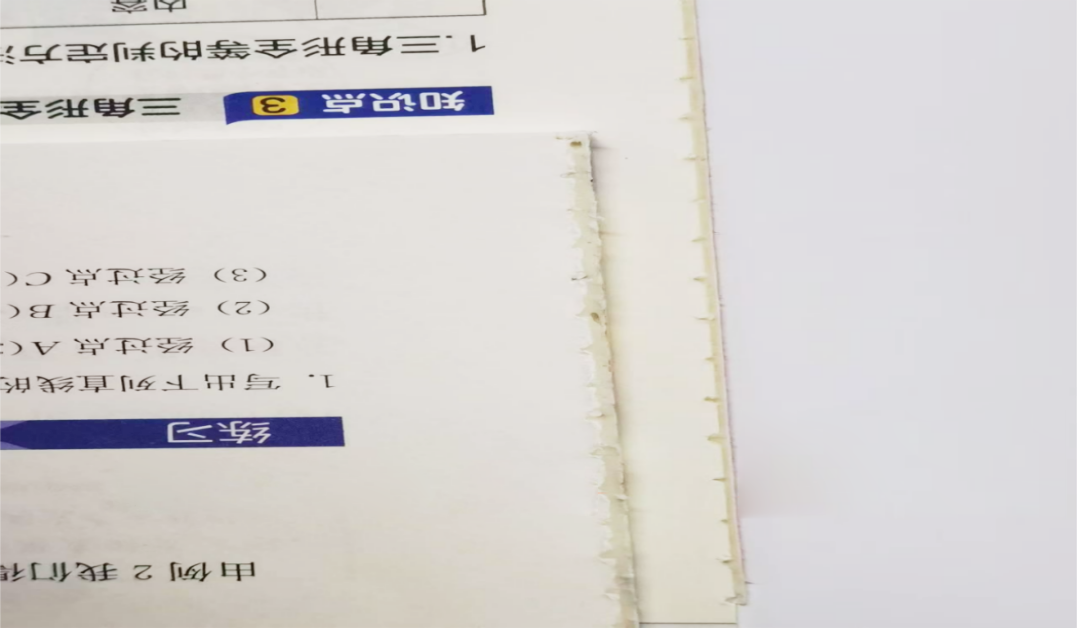 Фигура 3: Има значителна разлика в дебелината на слоя лепило в главата и опашката.
Влияние на въздушните мехурчета върху качеството на залепените продукти
01/ Влияние върху външния вид на продукта
Първо, това кара гръбчето на книгата да бъде като цяло неравномерно или локално хлътнало, което засяга плоскостта на гръбначния стълб и цялостната естетика. Второ, въздушните мехурчета в главата и опашката влияят върху четенето на клиентите или читателите.
02/ Силните въздушни мехурчета влияят на здравината
Силните въздушни мехурчета създават кухи залепени зони, което прави страниците лесни за отделяне, намалява твърдостта, неуспешни тестове за опън и в сериозни случаи причинява счупване на гръбнака на книгата, разхлабени страници и други сериозни проблеми с качеството.
03/ Води до връщане и рекламации на клиенти
Въздушни мехурчета, по-големи от 1 mm в главата и опашката, могат да доведат до връщане на стоки от клиенти или оплаквания и дори до санкции, засягащи репутацията на компанията. В случаи на особено силни въздушни мехурчета, продуктите могат да бъдат оценени като неквалифицирани при проверки на място, причинявайки сериозни щети на доверието в компанията.
Анализ на причините за въздушни мехурчета в залепените продукти
01/ Неправилна настройка на механизма за нанасяне на лепило
(1) Неправилен контрол на температурата на лепилото: Твърде високата или твърде ниската температура на лепилото влияе пряко върху течливостта и адхезивността на топещото се лепило, което води до неравномерно нанасяне и влияе върху качеството на лепилото за книжен блок. Разликите в броя на отпечатаните листове също влияят върху времето за охлаждане и втвърдяване на топещото се лепило, така че е необходимо да се регулира температурата на лепилото според сезонните и температурните промени на околната среда.
(2) Неподходяща височина на ролката за лепило: Ако ролката за лепило е твърде висока или твърде ниска, топещото се лепило се разпределя неравномерно, което води до кухо лепило и засяга здравината на залепване на книгата.
(3) Неподходяща дебелина и вискозитет на горещо разтопеното лепило: Дебелината на слоя лепило трябва да се регулира според дебелината на книгата, обикновено контролирана в диапазона от 1,0±0,2 mm (коригирана по подходящ начин въз основа на дебелината на книжния блок, както е показано на Фигура 4, където слоят лепило е твърде тънък). Неподходящият вискозитет на топещото се лепило също влияе върху равномерността на нанасяне на лепилото и силата на свързване.
Фигура 4 Лепилният слой е твърде тънък
(4) Ако ролката за лепило не е позиционирана правилно, това ще доведе до липса на лепило в областите на гръбчето на книгата (както е показано на фигура 5).
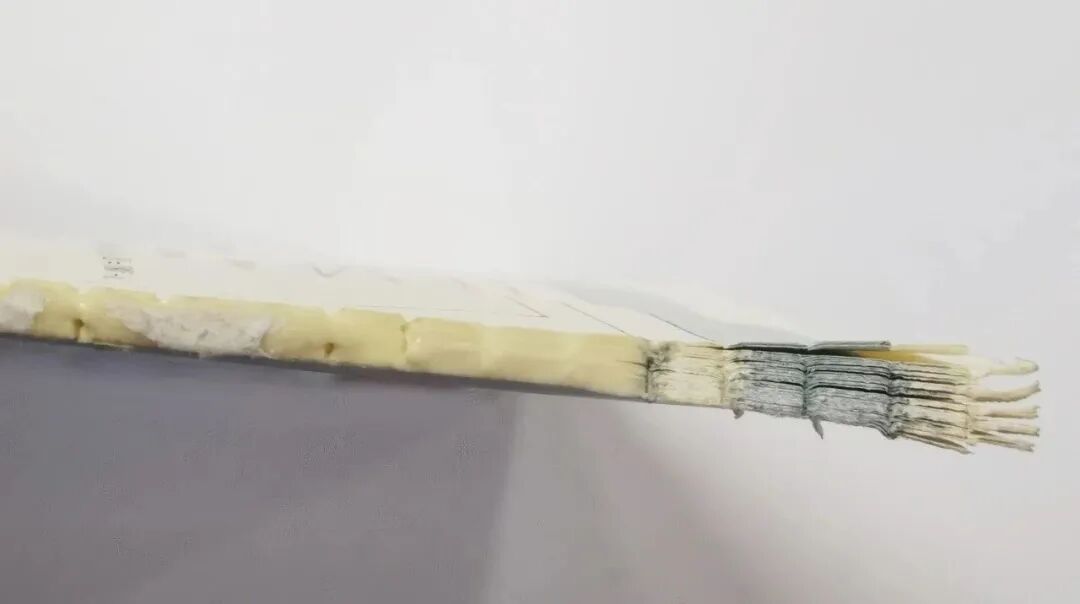 Фигура 5 Позицията на нанасяне на лепилото върху ролката е неточна и няма лепило в крака
02/ Неправилна настройка на задния фрезов нож
(1) Режещият ръб на задния фрезов нож е силно износен. Ако повърхността на гръбнака на книгата след фрезоване не е правилно фрезована, неравна или има фрезовани фрагменти, това ще повлияе на качеството на нанасяне на лепилото (както е показано на фигура 6).
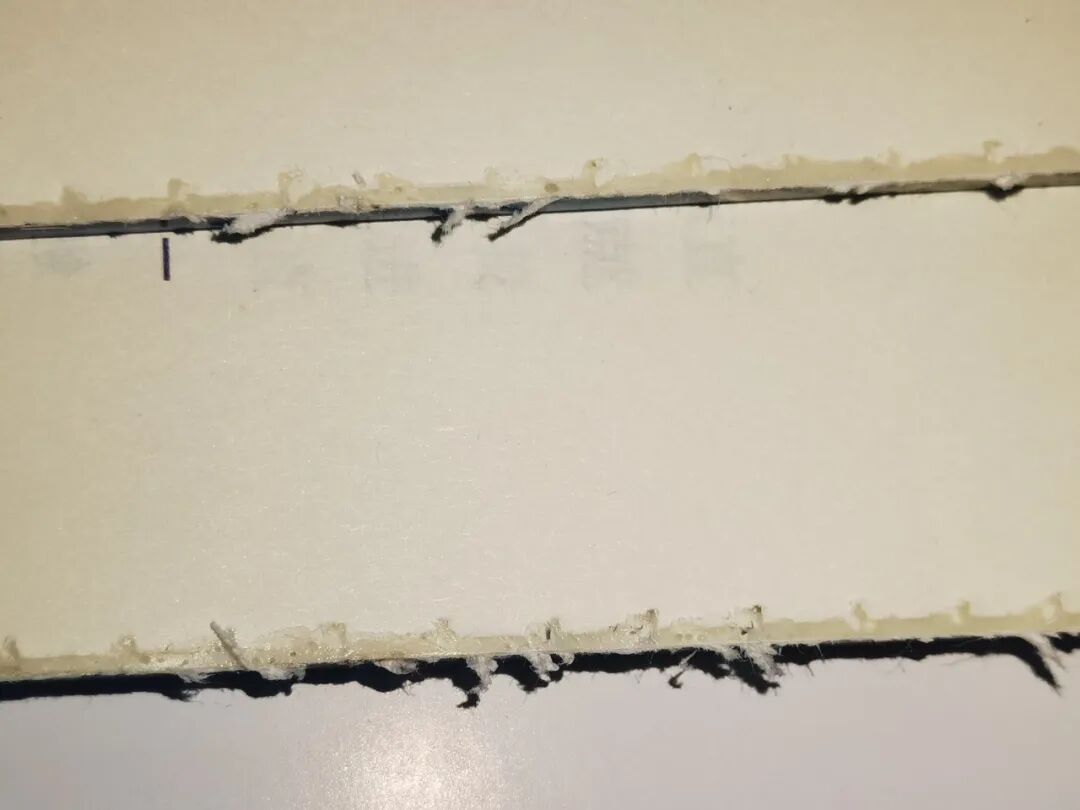 Фигура 6: Повърхността на гръбнака на книгата не е напълно фрезована
(2) Ако разстоянието между фрезата за обратно фрезоване и притискащата плоча е твърде голямо, това може да доведе до повдигане на ръба на сърцевината на книгата, което води до неравномерна основа за фрезоване.
(3) Неправилно вертикално регулиране на разстоянието от хоризонталната равнина на задната фреза до ръба на щипката: Ако разстоянието е твърде голямо и откритата част на телбода няма достатъчно напрежение, това ще доведе до разхлабване между хартиите, увеличаване на дълбочината на проникване на топимото лепило и увеличаване на дебелината на гръбначния стълб, което води до дебелина, по-голяма от изрязаната, което води до проблеми като мехурчета, ивици и извивки бръчки, което също усложнява рязането на готовите продукти; Ако разстоянието е твърде малко, това ще повлияе на дълбочината на проникване на топимото лепило и силата на залепване.
03/ Неадекватна настройка на механизма за оформяне на опората
(1) Неправилна височина или баланс на механизма за оформяне на опората: Ако всички мехурчета се появят на гръбчето на книгата, височината на механизма за оформяне на опората трябва да се регулира; Ако се появят мехурчета в горната или долната част на земята, използвайте нивелир, за да регулирате баланса на опората.
(2) Времето за действие на затягане на книгата на опорния и удрящия механизъм не съвпада: „Първо натиснете нагоре, след това стегнете по-късно“, „Повдигнете едновременно.“ Ако времето не съвпада, може също да се появят мехурчета. В такива случаи времето за действие на затягане на книгата на опорния и удрящия механизъм трябва да се регулира.
04/ Неправилен избор и сгъване на хартия
(1) Лека хартия: Леката хартия е по-мека от обикновената офсетова хартия. Ако страниците не са напълно изравнени, може да се образуват въздушни джобове, които лесно могат да причинят вдлъбнатини на гърба на книгата.
(2) Значително несъответствие в количеството на корицата и основната хартия: Коричната хартия трябва да е над 200 g/m2, но основната хартия трябва да е под 65 g/m2, което кара корицата да се влачи върху текста след оформяне и причинява кухост на гърба.
(3) Неправилно сгъване и подреждане: Неправилното сгъване или подреждане на страници може да причини гънки или неравни повърхности (особено извити гръбчета), което води до неспособност на топимото лепило да залепне равномерно, което води до вдлъбнатина на гръбнака.
05/ Неправилна настройка на слота
(1) Ако разстоянието и дълбочината на слотовете не отговарят на стандартните изисквания, лепилото на гърба на книгата може да не е правилно запълнено, което води до кухи пространства.
(2) Силно износване на ножа за жлебове, неравномерна дълбочина на жлебовете на гърба на книгата и лепилото за топене е трудно за запълване, което се отразява на качеството на нанасяне на лепилото (както е показано на фигура 7).
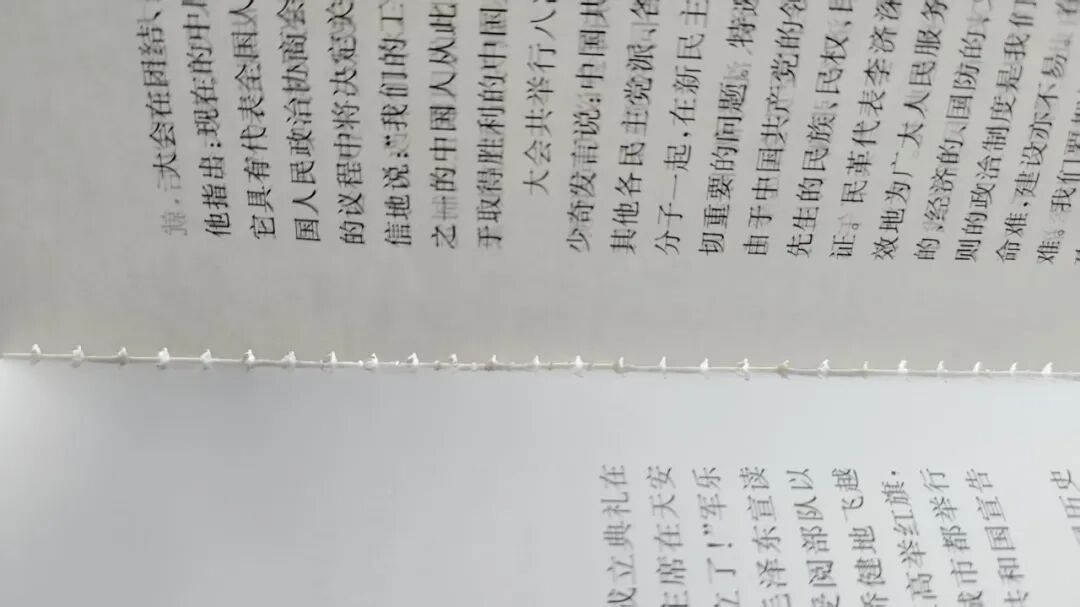 Фигура 7: Ножовете за прорези са силно износени, с неравномерна дълбочина на прорезите на гърба на книгата
(3) Ако ъгълът между ножа за прорязване и гърба на книгата е неправилен, хартиени остатъци и хартиени влакна могат да блокират отвора на процепа след прорязване, предотвратявайки проникването на горещото лепило в процепа, което води до недостатъчно и неравномерно лепило на гърба и причинява мехурчета на гръбнака.
06/ Неравномерно регулиране на силата на затягане за щипки за книги
Когато силата на затягане на всяка скоба на машината за подвързване е непостоянна, сърцевината на книгата вътре в скобата с твърде ниско налягане може да бъде изтеглена от фрезовата плоча през опорната станция за фрезоване, което води до неравномерно фрезоване на гърба (наклонено). След преминаване през слотовете, дълбочината на предните и задните слотове на сърцевината и гръбнака на книгата става неравномерна, което води до неравномерна опора и опорна сила, което води до кухи гръбчета.
07/ Неправилно използване на горещо лепило
(1) Не е избран правилният модел топящо се лепило въз основа на типа хартия: Трябва да се използват различни типове хартия, като хартия с покритие, която трябва да е подходящият тип. Не смесвайте различни модели топящо се лепило (при смяна на лепилото съдът с лепилото трябва да се почисти старателно), в противен случай лепилото на гърба на книгата ще бъде неравномерно, причинявайки мехурчета.
(2) Скоростта на машината не съответства на горещо стопяемото лепило: времето за втвърдяване на високо-скоростното лепило е 3~5 секунди, времето за отваряне е 5~7 секунди; Лепилото с ниска-скорост втвърдява за 8~13 секунди и се отваря за 9~15 секунди. Неправилният избор на топящо се лепило, както и твърде бързото или твърде бавното време на втвърдяване и отваряне също могат да повлияят на качеството на нанасяне на лепилото и да причинят мехурчета.
(3) Нестабилно качество на топимото лепило: Някои топящи се лепила са с лошо качество и съдържат много примеси, което може да причини прилепване на примеси към нагревателния прът на съда с лепило или да запуши гумената тръба или гуменото колело, което води до неравномерно нанасяне на лепилото и образуване на кавитация.
Решения за кавитация в лепилни подвързващи продукти
01/ Оптимизиране и настройка на нормите на механизма за нанасяне на лепило
(1) Регулирайте температурата на лепилото: Регулирайте температурата на лепилото според температурата на околната среда, за да сте сигурни, че температурната разлика се контролира в рамките на ±5 градуса. Например през лятото температурата на лепилото може да се настрои на 160 градуса, а през зимата може да се повиши до 170 градуса.
(2) Регулирайте височината на гуменото колело: Проверете и регулирайте височината на гумената ролка и нивелиращата ролка, за да се уверите, че натискът върху гуменото колело е равномерен и подходящ, като избягвате прекомерно или ниско налягане.
Препоръчва се за грунд грунд #1: Без. 1 разстояние между гумените колела с книжна сърцевина 0,50~0,80 mm; Не. 2 разстояние между гумените колела с книжна сърцевина 0,80~1,00 мм; еднакво разстояние между гумените колела с книжна сърцевина 0,85~0,90 мм.
Препоръчва се за гумена тенджера № 2: Не. 1 разстоянието между гумените колела е 0,80~1,00 mm; Не. 2 разстоянието между гумените колела е 1,80~2,00 mm; равномерното разстояние между гумените колела е около 2,00 мм.
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30 mm, препоръчителна дебелина на лепилния слой от 1,5 ~ 2,0 mm. За дебели книги увеличете лепилото, за да запълните прорезите, и също така използвайте технология за издърпване на прорези (дълбочина на жлеба По-голяма или равна на 1,5 мм).
02/ Подобряване на процеса на обратно фрезоване
(1) Редовно проверявайте задния ръб на фрезоване: Стандартът за проверка е, че няма външни дефекти и пасивация на режещия ръб, а ефектът на фрезоване (равност на основата, грапавост) и параметрите на процеса (консистенция на дълбочина) са изчерпателно проверени. Ако е необходимо, трябва да се извърши заточване или подмяна (както е показано на фигура 8).
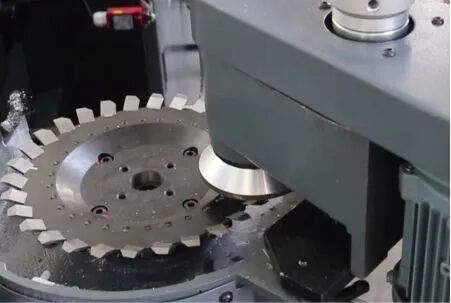
Фигура 8 Редовно проверявайте фрезовото острие на гръбчето на книгата
(2) Регулирайте хлабината между фрезовия нож и притискащата плоча: Регулирайте хлабината между предния и задния режещ диск и фрезовия нож на 0,1–0,3 mm (измерено с щуп), не повече от 0,3 mm, за да сте сигурни, че гръбчето на книгата е гладко след фрезоване (както е показано на Фигура 9).
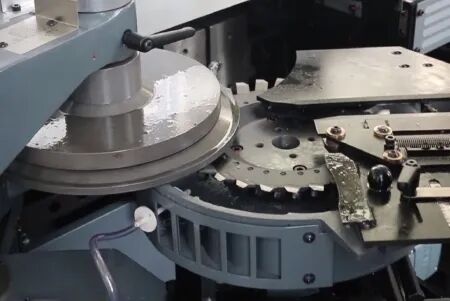
Фигура 9 Регулиране на разстоянието между задния нож на фрезоване и пресовата плоча
(3) Коригиране на вертикалното разстояние от хоризонталната повърхност на фрезовия заден нож до долния ръб на скобата за книга: Регулирайте правилно частта от скобата за книга, изложена при подвързията на гръбчето на книжния блок; обикновено се препоръчват 10 mm. Открита част при свързване=размер на смилане + 10 mm. Ако откритата част при подвързването е 13 mm, тогава количеството на смилане е 3 mm.
(4) Гръбна дълбочина на фрезоване: Общата дебелина на хартията е 1,5–3,0 mm (80 g/m² хартия е с дебелина около 2,0–2,5 mm). Използвайте блок от книга за отпадъци за пробно фрезоване и проверете дали дълбочината на фрезоването е еднаква (разлика в дълбочината, по-малка или равна на 0,1 mm, е квалифицирана).
03/ Регулиране на механизма за оформяне на книжен блок
(1) Регулиране на височината на механизма за оформяне на книжния блок: Регулирайте височината на механизма за оформяне на книжния блок според размера на изпъкналостта на книжния блок. Като вземем за пример прецизния модел Cambridge 12000, спрете фрезования книжен блок в нулева позиция над машината за обвиване. По това време масата на корпуса е в най-високата си точка и разстоянието от работната повърхност на вложката на водещата релса до плочата за ниско налягане на масата на корпуса е 138,5 mm, с грешка в рамките на 0,1 mm. В този момент височината на формиращия механизъм просто поддържа здраво гръбнака на книгата след нанасяне на лепилото.
(2) Регулиране на баланса на механизма за формиране: Регулирайте баланса на механизма за формиране според въздушните мехурчета в главата и опашката на книгата, за да сте сигурни, че гръбчето на книгата е оформено равномерно, с грешка отпред-към-зад от 0,1 мм (вижте Фигура 10).
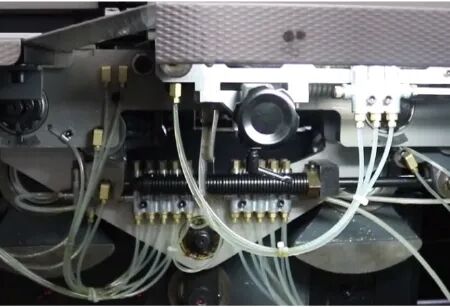 Фигура 10 Регулиране на баланса на механизма за образуване на свързващо вещество
04/ Мерки за оптимизиране на процеса на хартия
(1) Мерки за оптимизация за лека хартия: Леката хартия трябва да бъде уплътнена и вързана преди подвързване и поставена за повече от 8 часа; изберете подходящото топящо се лепило; регулирайте по подходящ начин скоростта, налягането и други параметри на перфектната машина за подвързване, за да гарантирате, че топещото се лепило е равномерно разпределено и прониква напълно.
(2) Контрол на плоскостта на книжния блок: Регулирайте горното ниво на платформата за книга, за да осигурите плоскостта на фрезования гръб и дълбочината на вдлъбнатината, като гарантирате, че книжният блок е спретнат, без гънки или извивки.
(3) Свържете се с издателя предварително. Когато проектирате и избирате материали, опитайте се да избягвате използването на хартии за корици и книжни блокове с голяма разлика в основното тегло. Ако е необходимо по време на проектирането, опитайте се да добавите вложки или междинни елементи, за да прехвърлите напрежението между двете.
05/ Регулиране на точкуващия механизъм
(1) Увеличете дълбочината на набраздяване до около 1,2 мм и се уверете, че топещото се лепило прониква напълно в жлеба.
(2) Контролирайте разстоянието между резките на 5,0–7,0 mm.
(3) Редовно проверявайте и сменяйте навреме ножа за фрезоване и режещия блок за обратно фрезоване.
(4) Стандартни изисквания за набраздения жлеб: разстояние между жлебовете 5,0–7,0 mm; дълбочина на браздите 1.5±0.5mm.
06/ Book Clamp Регулиране на силата на затягане
(1) Определете връзката между дебелината на книгата и силата на затягане с референтни стандарти, както е показано в таблица 1.
Таблица 1 Връзка между дебелината на книгата и силата на затягане
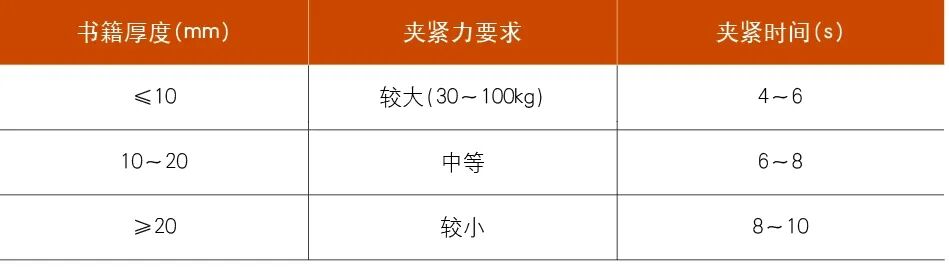
(2) Различни устройства могат да откриват данни за дебелината на книгата чрез сензори за дебелина и контролерът автоматично съпоставя изместването на затягащите пластини, за да контролира прецизно междината на затягане. Например, когато се установи дебелина на книга от 15 mm, затягащата плоча се премества до разстояние=15 mm плюс компенсация на лепилния слой (около 0,5 mm). Като алтернатива, силата на затягане на всяка скоба за книга може да се направи последователна чрез регулиране на натиска на усукващата пружина на всяка скоба върху основната машина.
(3) След затягане, ако свиването на книжния блок е по-малко или равно на 2,5 мм, той се счита за квалифициран. Произволно проверете гръбчето на книгата за дефекти като гънки, мехурчета, открито лепило или преливане на лепило.
Решаването на проблема с празнините при перфектно-подвързаните продукти изисква обръщане към множество аспекти, включително оборудване, процес, материали и работа. Чрез систематичен анализ и оптимизация стабилността на перфектното-свързано качество на продукта може да бъде ефективно подобрена. Решенията, описани в тази статия, са проверени в действително производство и са предназначени да осигурят идеи за партньори при решаване на проблеми в процеса на безжично перфектно подвързване и предлагат референтна стойност за оператори на машини за перфектно подвързване и инженери по качеството.