


Имате проблеми с течове на мастило в затворена чистачка? Намирането на първопричината е ключово!
За флексографски преси, използващи затворени ракелни системи, особено високо-скоростни, изтичането на мастило е наистина обезпокоителен проблем. Изтичането на мастило не само причинява загуба на мастило, замърсява работната среда на пресата, намалява ефективността на производството и увеличава работата по поддръжката, но в тежки случаи може дори да изхвърли мастило върху ролката на пластината или повърхността на субстрата, което води до прекъсване, инциденти с качеството и преки и непреки икономически загуби, както е показано на фигури 1 и 2.
И така, как решавате или подобрявате проблемите с изтичане на мастило? Намирането на първопричината е първата стъпка. Ако използвате подхода на „помощ-“, може да коригирате един проблем, но в крайна сметка да причините други, оставяйки ви без истинско решение. Например, много оператори рефлексивно увеличават налягането на затворената система на ракелните ножове, когато забележат изтичане на мастило. Това може временно да подобри проблема с изтичането, но също така причинява по-бързо износване на ракелното острие и мастилените блокове при по-високо налягане и дори може да доведе до по-сериозни драскотини по анилоксовата ролка.
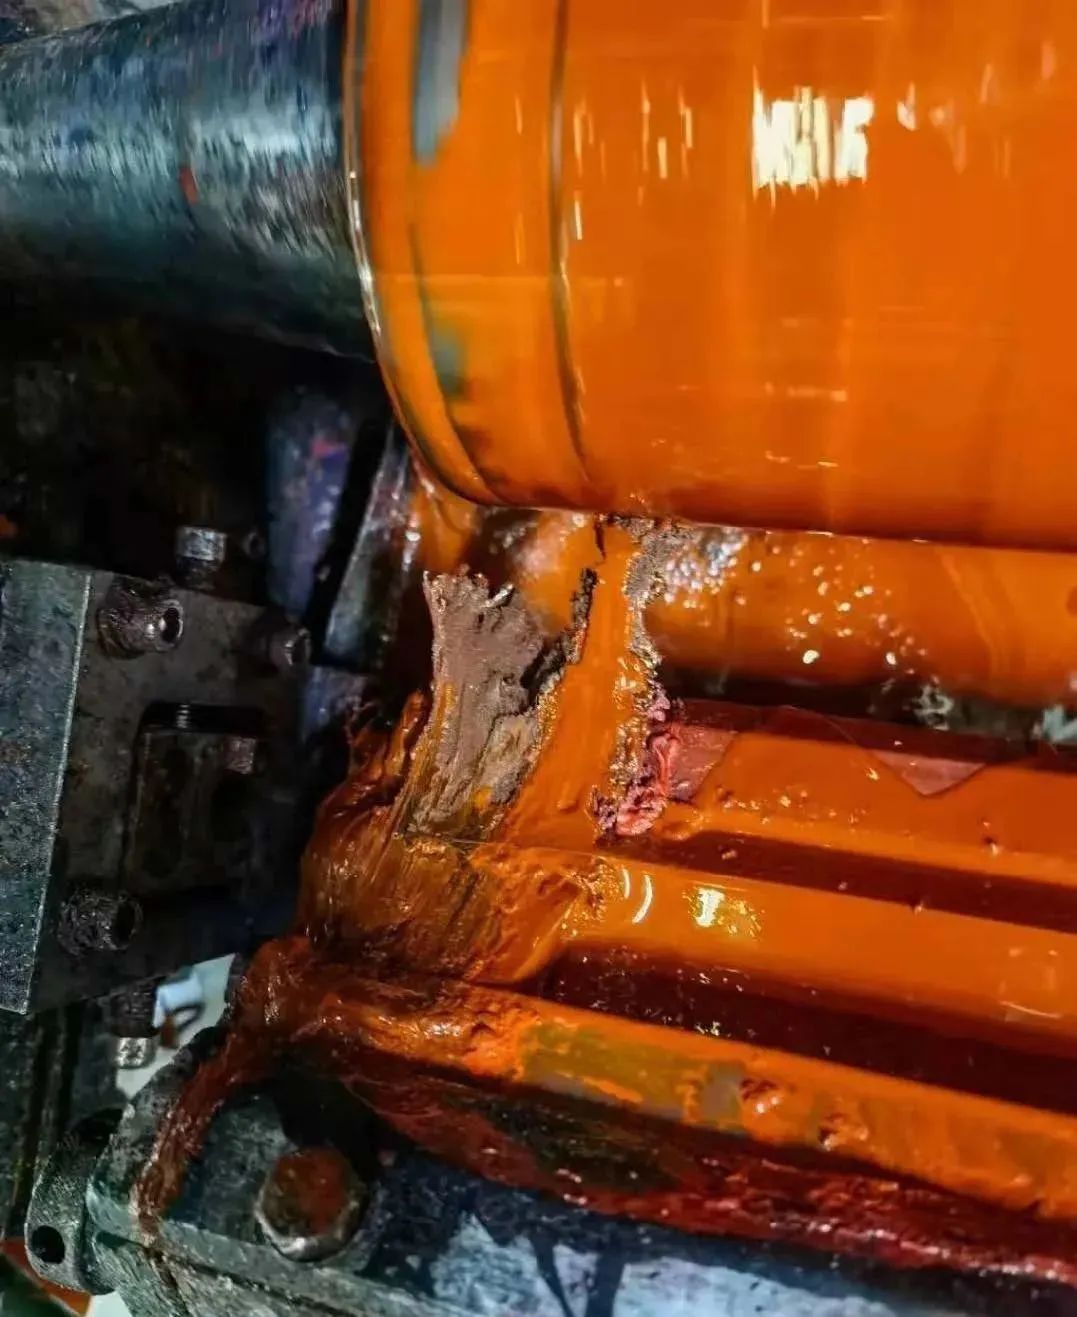
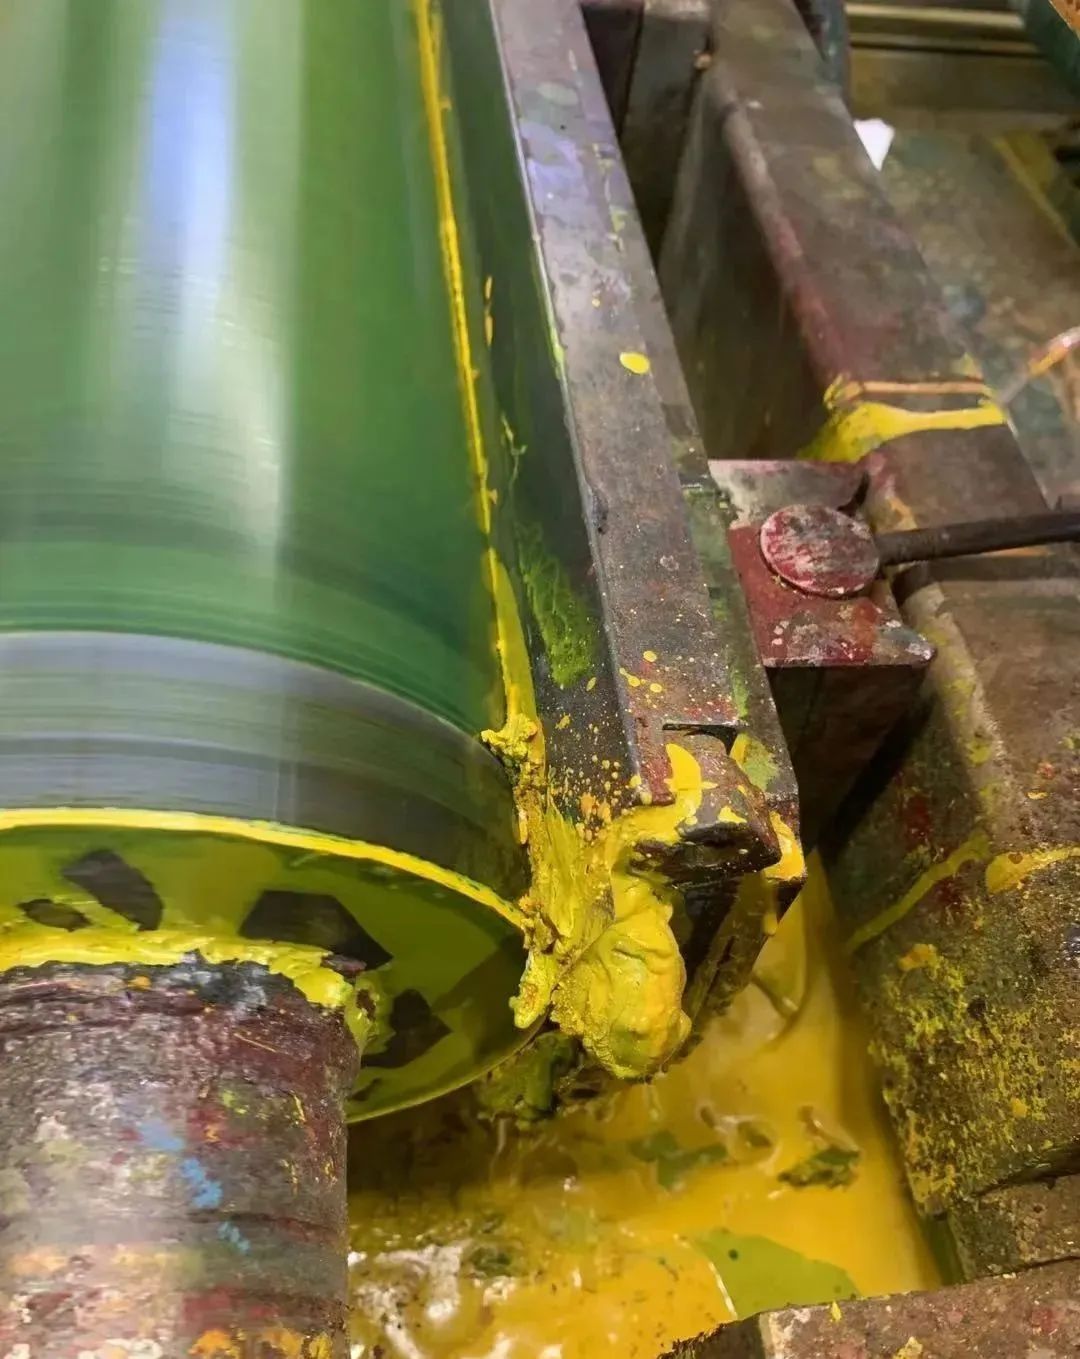
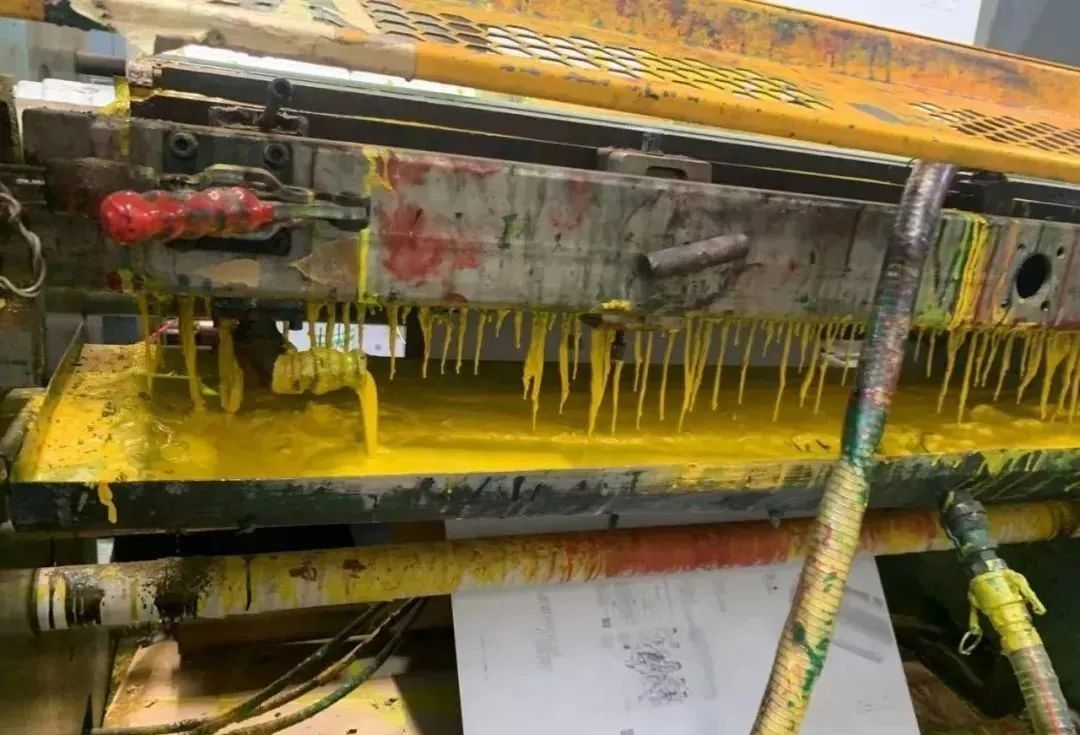
Фигура 1: Чистачка със силно изтичане на мастило
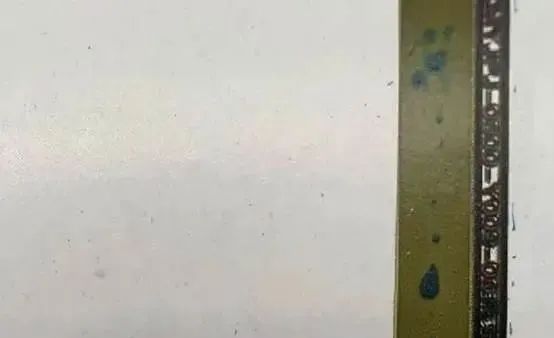
Фигура 2 Капчици мастило, пръснати върху отпечатъка
Фигура 3 показва затворената система от ракелни ножове на типична високо-скоростна сателитна флексо преса. Виждаме, че само две ракелни ножчета и мастилоуловителите в краищата влизат в контакт с анилоксовата ролка. С други думи, ако не вземем предвид незначителното изтичане на мастило, причинено от ракелото на камерата или обратната обработка на анилоксовата ролка, проблемът с изтичането на мастило е пряко свързан с мастилоуловителите и ракелите. Това е и причината много компании да мислят за подмяна на мастилоуловителите веднага щом се появи изтичане на мастило.
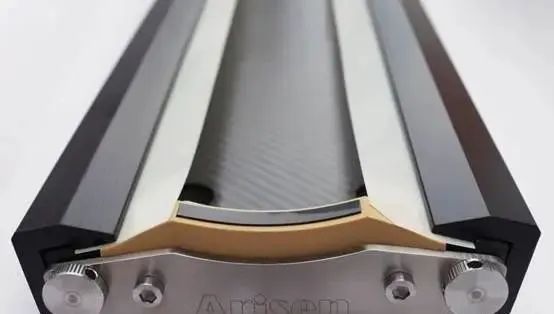
Фигура 3 Типична затворена система за ректор на високоскоростна сателитна флексопреса
Очевидно можем да считаме мастиления блок за основен фактор, влияещ върху изтичането на мастило. Тази ситуация обаче може да бъде разделена на два типа: единият е, когато блокът с мастило изтече веднага след като е инсталиран. Ако можем да изключим проблеми с размера на мастиления блок, обичайните причини са ниска прецизност на обработка на мастилената камера, недостатъчна твърдост на материала на мастилената камера, структурни дефекти в разположението на мастиления блок или проблеми с паралелността между мастилената камера и анилоксовата ролка. Тези проблеми могат да бъдат разрешени, като се свържете с производителя на оборудването или доставчика на затворената система за ракелни ножове. Другият тип е, когато мастиленият блок първоначално запечатва добре, но не е устойчив-на износване. За кратко време то губи добрите си свойства на уплътняване, причинявайки изтичане на мастило, което постепенно се влошава. Повечето случаи, с които се сблъскваме в ежедневните операции, попадат във втората категория.
В момента има много видове мастилени блокове на пазара (както е показано на фигура 4), включително пяна, филц, гума и композити, направени от два или повече материала. Освен това, всеки материал има много подтипове и модели, така че е най-добре да потвърдите конкретното приложение и очакваната структура с доставчика, когато избирате. След като материалът е избран, вие също трябва да осигурите точна обработка на размерите и разумен дизайн за еластичност и компресия. След това тествайте и сравнете, без да променяте други конфигурации на машината, за да видите дали постига очаквания ефект.
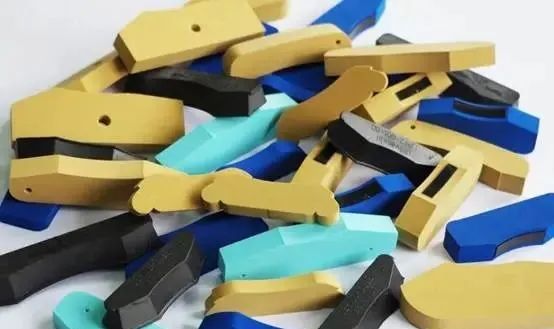
Фигура 4: Блок за запушалка за мастило
Трябва да се отбележи, че тъй като блокът за спиране на мастилото и повърхността на анилоксовата ролка контактуват и генерират високо{0}}скоростно триене по време на работа, блокът за спиране на мастилото има определен експлоатационен живот. Структурата на затворената чистачка на всяка компания, скоростта на работа на оборудването и структурата на поръчката се различават, така че очакваният експлоатационен живот на блока за запушване на мастилото също варира. Следователно най-добре е да се установи фиксиран цикъл на подмяна въз основа на специфичната ситуация на всяка компания. Понастоящем много компании имат опит да подменят блока за запушалка за мастило едновременно със скрепера, за да избегнат сериозни проблеми с изтичане на мастило по време на следващата поръчка. Следователно продължителността на живота на блока за спиране на мастилото трябва да се поддържа в синхрон с експлоатационния живот на острието и да не влияе върху ефективността на производството.
Освен това, за мастилените блокове производителността е много по-важна от цената. Ако имате предвид загуба на мастило, причинена от изтичане на мастило, загуба на материал, загуба на ефективност, инциденти с качество и дори удовлетвореност на клиентите, използването на мастилени запушалки с добра устойчивост на износване, дълготрайно добро запечатване и в същото време по-висока цена си заслужава.
Ако тестването на различни материали за блокиране на мастилото не подобри изтичането на мастило, помислете дали има проблеми с чистачката и самата камера за мастило. Проучването на използваната чистачка е много важно, за да се разбере дали острието е монтирано правилно и дали мастилената чистачка е деформирана. Ако обратната чистачка (наричана още основно острие) в системата за скрепер за мастило се износва неравномерно, може да възникнат следните възможности:
(1) Ако има проблем с монтажа на скрепера, притискащата плоча на чистачката трябва да се почисти и заключването на винта трябва да бъде от центъра навън (например притискащата плоча има структура с винтово заключване).
(2) Кухината за мастило на запечатаната чистачка не е успоредна на централната линия на анилоксовата ролка, предотвратявайки равномерното остъргване на мастилото върху анилоксовата ролка при нормално налягане за чистачката.
(3) Деформация на камерата за мастило в запечатаната чистачка, което води до невъзможността на чистачката да постигне равномерно изстъргване на мастилото върху анилоксовата ролка при нормално налягане в камерата за мастило.
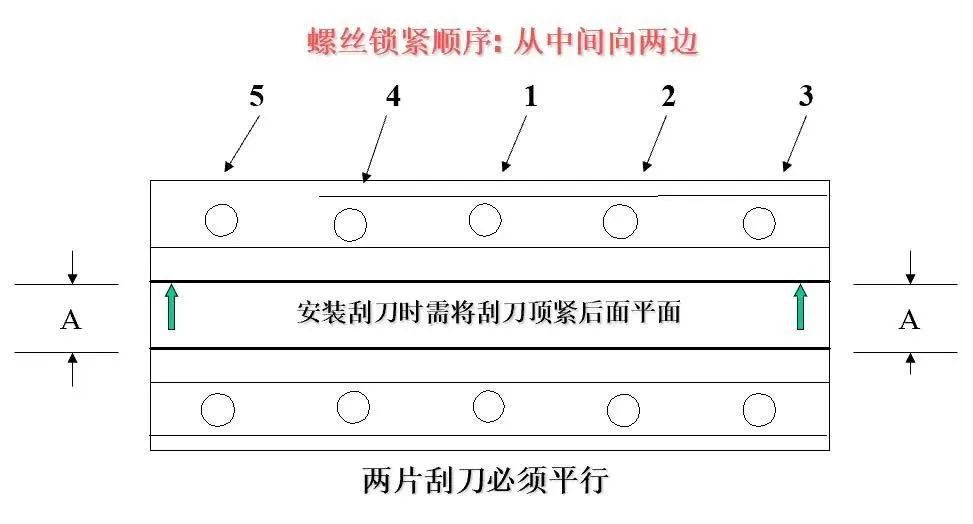
Фигура 5 Схематична диаграма на инсталация на Doctor Blade
И накрая, несъответствието между камерата за мастило на затворената система за раклер и системата за подаване на мастило, което води до прекомерно налягане в камерата за мастило или силен пулс на мастилото, също е потенциален фактор, причиняващ изтичане на мастило. Въпреки това, този проблем обикновено изисква професионална намеса за идентифициране на основната причина и предлагане на подобрения.
Като цяло системата за движение на мастилото на оборудването за флексографски печат е сравнително сложна и решаването на проблеми с изтичане на мастило изисква отчитане на много фактори. Но ние вярваме, че всеки проблем може да бъде подобрен или решен; единствената разлика е в подхода и разходите. Надяваме се, че някои от опита, обобщен в тази статия, могат да осигурят идеи за връстниците в индустрията и съвместно да насърчат развитието и прогреса на индустрията за флексопечат.