


Разбивайки проблема с отпечатването на QR код върху опаковки за цигари, тези точки са се превърнали в ключ към качеството!
С разработването на нови технологии и процеси прилагането на QR кодове в опаковъчни материали за цигари продължава да се обогатява. За да се оптимизират и решават различни проблеми с пригодността на печат (като QR кодова паста, рисуване на тел и др.), Многоизмерно и цялостно експериментално проучване се извършва от параметрите на печатното оборудване в процеса на печат на QR код. Целта е да се формулират изискванията за ключови възли на параметрите на изходното оборудване, да се гарантира ефективността, стандартизацията и еднаквостта на контрола и тестването на производството от източника, ефективно да се подобри качеството на QR кодовия печат, да предостави на клиентите продукти с по -високо качество и нива на услуги и да се предоставят по -ефективни методи на изследване и идеи за индустрията.
Променливият QR код е допълнително разширение и подобряване на технологията QR код в приложенията за опаковки. Прилагането на променлива технология за печат на QR код към печат на опаковки може да постигне уникален QR код за всяка най -малка единица продукт, наистина реализираща концепцията за „един елемент, един код“. Постигането на „един елемент, един код“ не само ще засили допълнително ефекта на продуктите против регулиране и проследяване на продуктите, което ще ги направи точни за всяка най-малка единица продукт, но също така ще даде възможност на предприятията да събират точно потребителски данни за хората, като наистина постигат персонализиран маркетинг на продукти. За да се оптимизират и решават и решават различни проблеми, свързани с пригодността на печат на QR код, учените в бранша проведоха много опити и анализи, като се стремят да подобрят качеството на продукта, като същевременно гарантират стабилността на качеството на QR кода. В тази статия авторът допълнително ще проучи влиянието на параметрите на печат върху качеството на печат на QR кодовете, за да се решат по -добре проблемите с качеството в действителния печат.
Експеримент за параметър на температурата на мастилото
Използваният този път оборудване за печат е единичен мастиленоструен принтер, който се състои от механична платформа (механизъм за хранене на хартия, платформа за хранене на хартия, механизъм за получаване на хартия), система за печат, механизъм за фотополимеризация, онлайн система за проверка и т.н.; Ядрото му е системата за печат, състояща се от модул на дюзите, цифрова система за управление и система за захранване с мастило. Системата за печат се състои от числова система за управление и система за захранване с мастило, като ядрото е контролът на системата за доставка на мастило от индустриален компютър. Първо, софтуерът за печат в системата за числово управление задава информацията за параметрите на печат, която ще бъде обработена или преобразувана от компютъра за промишлено управление (основна контролна платка) и цифровата аналогова система за директно управление на работата на дюзите.
Технологията за пиезоелектрична мастиленоструйна печат принадлежи към нормалната технология за отпечатване на температура и налягане. Той поставя много мънички пиезоелектрична керамика в близост до дюзата на печатащата глава. Пиезоелектричната керамика има характеристиката на деформацията на огъване под смяната на напрежението в двата края. Когато се прилага информационното напрежение на изображението към пиезоелектричната керамика, разтегателната вибрационна деформация на пиезоелектричната керамика ще се промени с промяната на информационното напрежение на изображението, а мастилото в дюзата ще бъде равномерно и точно изхвърлено в стабилно състояние при нормална температура и налягане.
В този експеримент, с фиксирана дюза, експерименталната променлива е температурата на мастилото, а другите параметри на печат са фиксирани. На субстрата се измерва промяната в пробата за печат, за да се определи ефекта на температурата на мастилото върху образуването, течността и дифузията на капчиците с мастило върху субстрата. За по -удобно тестване и оценка на промяната в размера на печат при различни температури на мастилото, докато отпечатвате квадратни блокове, тествайте прирастването им.
Въз основа на горните тестове може да се заключи, че промените в температурните параметри на мастилото могат директно да повлияят на ефекта на печат. Както е показано на фигура 1, с увеличаването на температурата на мастилото, вискозитетът на мастилото намалява, мастилото се увеличава и се разпространява по -добре към повърхността на печатния субстрат. Дефектите на външния вид (бели петна, линии) на повърхността на отпечатания продукт стават по -малки. Както е показано на фигура 2, с повишаването на температурата, точковата площ или дифузията на линията на отпечатаната проба не се променя много, но камъните и бурите по краищата ще се увеличат, което визуално се чувства по -дебело.
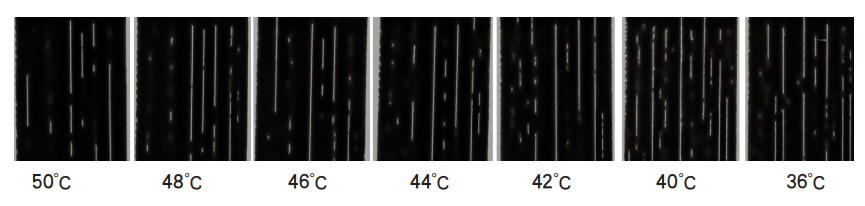
Фигура 1 Ефект на печат при различни температури на мастилото
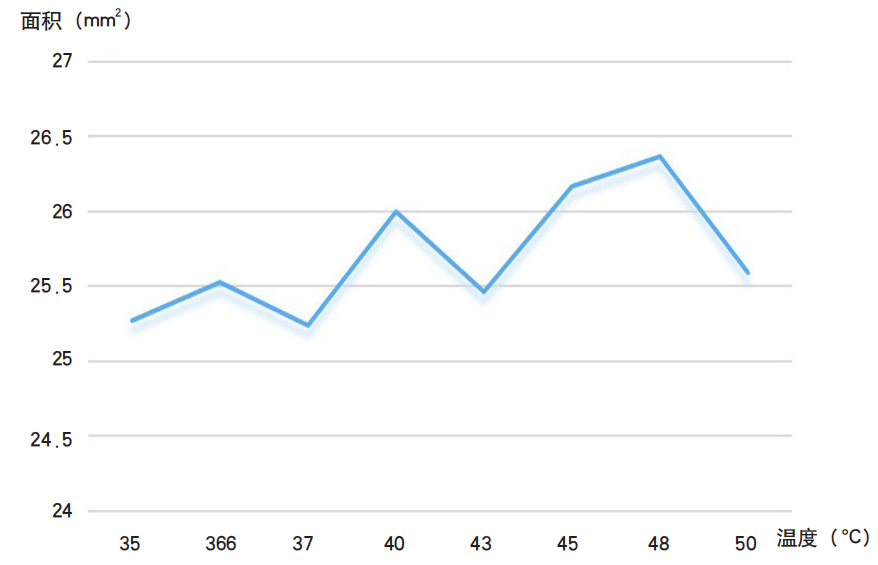 Фигура 2: Промени в блока при различни температури на мастилото
Напрежение, скорост на превозното средство, тест за параметър на височината на дюзата
В този експеримент, с фиксирана дюза, тестовите променливи са напрежение, скорост на превозното средство и височина на дюзата, докато другите параметри на печат са фиксирани и непроменени. На субстрата се измерват промените в печатащата проба, за да се определи влиянието на напрежението върху събирането на основни капчици с мастило, дифузия на "сателитни капчици мастило" и деформация на печатното изображение.
При условие на скоростта на превозното средство 120m/min и температурата на мастилото от 46 градуса, изменението на отпечатването на напрежението е показано на фигура 3. От фигурата се вижда, че напрежението има малък ефект върху формата на мастиленост от печат. Според анализа на предишния принцип, при нормални обстоятелства, мастилото образува нормална равнина вътре в дюзата. След нанасяне на напрежение мастилото започва да изтича и след това образува дълга нишка с мастило. При действието на повърхностното напрежение, мастилото от нишка образува капчица с мастило. След взаимодействието между капчицата с мастило и вискозитета, мастилената нишка се разпада и образува мастилено. Ако мастилената нишка е твърде дълга, е лесно да се образуват сателитни точки. Когато напрежението се увеличи, колкото по -голям е обемът на мастилото, толкова по -голяма е първоначалната скорост и по -бързата скорост, толкова по -малки се образуват частиците, и толкова по -силно е браунийското движение на частиците. В същото време, колкото по -къса се образува нишката с мастило, толкова по -лесно е да се събере основното мастило, което води до ефект на мастиленоструен печат. Колкото по -добре е, че дебелината също ще бъде сравнително по -висока.
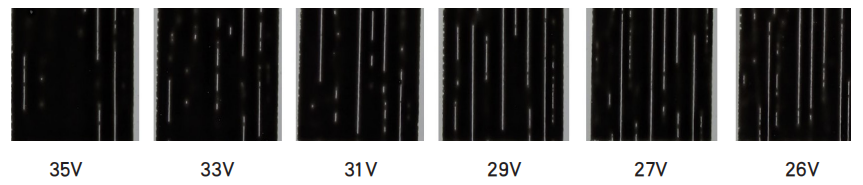 Фигура 3 Ефект на отпечатване на вариация на напрежението
При напрежение от 32V и температура от 48 градуса регулирайте различни скорости на превозното средство и тествайте агрегацията на капчиците с мастило под нормална височина на дюзата, както е показано на фигура 4; Сравнителната диаграма на мастилото летене по време на пръскане при различни скорости на превозното средство, нормална височина на дюзата и 3 мм височина на дюзата надолу е показана на фигура 5; Ефектът на печат на QR кодове с различни скорости на превозното средство и височина на дюзите е показан на фигура 6.
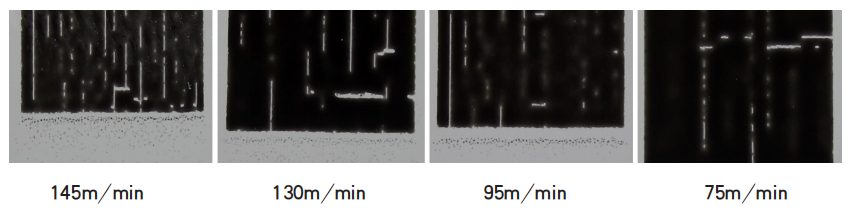
Фигура 4: Агрегиране на капчици с мастило при различни скорости на превозното средство
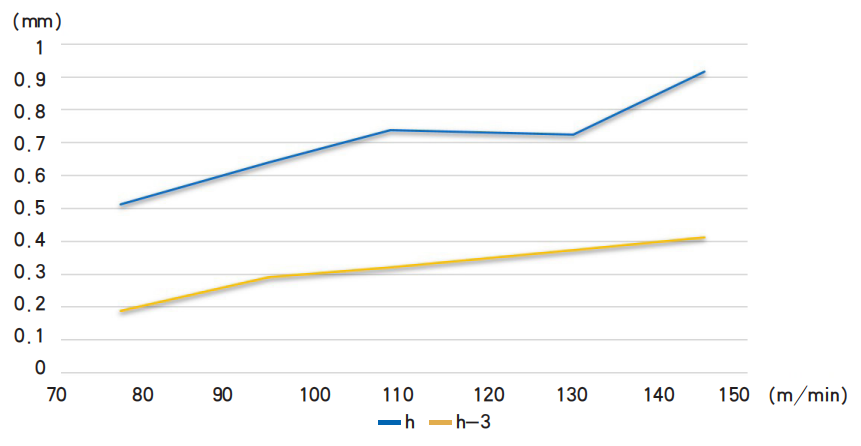
Фигура 5 Сравнение на мастило, летящо по време на спрей при различни скорости на превозното средство, нормална височина на дюзата и 3 мм височина на дюзата надолу
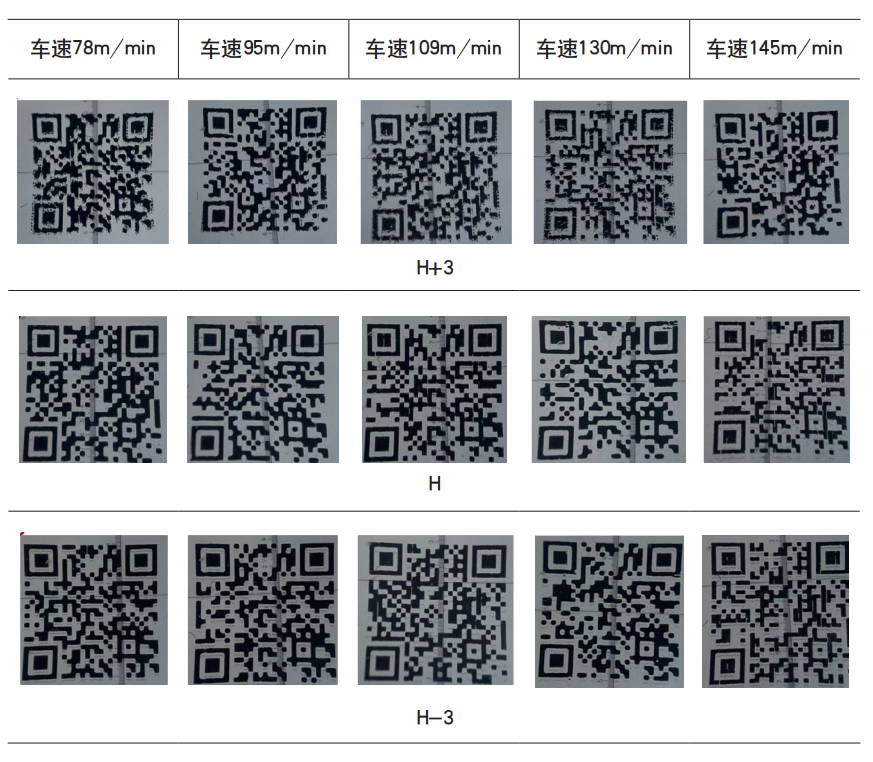
Фигура 6 QR Ефектът на печат на код при различни скорости на превозното средство и височини на дюзите
Както е показано на фигури 4-6, скоростта на автомобила и височината на дюзата могат да повлияят както на събирането на основните капчици с мастило, като пряко влияе върху дебелината и деформацията на отпечатаната графика и текст, като по този начин се отразява на нивото на качеството на символа и външния вид на QR кодовия печат. Колкото по -висока е дюзата, толкова по -дълга е мастилената нишка, която образува, което затруднява сближаването на основното мастило. Колкото по -бърза е скоростта на превозното средство, толкова по -разпръснати мастиленителя пада върху хартията, което води до лоша производителност. Въз основа на горните резултати от тестовете на процеса са обобщени четири основни параметъра на процеса на процеса: температура на дюзата, напрежение на дюзата, разстояние на дюзата и скорост на подаване на хартия, които оказват влияние върху качеството на печат. Характеристиките на процеса на печат са били по -добре разбрани. Температурата и напрежението на мастилото определят качеството на ефекта на печат (бели петна, линии), докато скоростта на превозното средство и височината на дюзата определят събирането и полетната траектория на капчиците с мастило (летящо мастило, дебелина).
Заключение
Тъй като температурата на мастилото на машината се увеличава, вискозитетът на мастилото намалява и плавността на мастилото се увеличава, той може по -добре да се разпространи в повърхността на печатния субстрат и дефектите на външния вид като бели петна и линии на повърхността на отпечатания продукт стават по -малки. Температурата на мастилото има малък ефект върху точковата площ или промените в дифузията на линията на отпечатаната проба, но когато температурата на мастилото намалява, камъните и бурите по краищата ще се увеличат, което визуално се чувства по -дебело.
Връзката между параметрите на печат като напрежение, скоростта на превозното средство, височината на печат и образуването и стабилността на капчиците с мастило е следната: напрежението определя количеството на мастилото, което трябва да бъде отпечатано, и колкото по -голяма е зададената стойност, толкова по -голям е обемът на мастилото. В същото време първоначалната скорост на компресираните "сателитни капчици мастило" е по -висока, което улеснява основните капчици с мастило да се събират и да доведат до по -добър ефект на печат; Скоростта на превозното средство и височината на дюзата могат да повлияят на събирането на основните капчици с мастило. Предварителната траектория на капчиците на капчиците мастило пряко влияе върху дебелината и деформацията на отпечатания текст, като по този начин се отразява на нивото на символа на качеството и външния вид на QR кода.