


Ръчният ситопечат крие много опасности при прилагане на мастило, тази иновативна система се превърна в спасител!
Ситопечатът в момента е една от често използваните техники за печат. В областта на печата на опаковки, това е спомагателен процес, използван главно за повърхностно довършване на печатни продукти, като постигане на глазура, пречупване, ледени шарки и частичен гланц върху опаковъчните кутии за пакети цигари и чанти за алкохол, придавайки на опаковката артистични ефекти като три-измерен, релефен, висок-гланц, искрящи, цветни и матови.
В сравнение с оборудването за офсетов, дълбок и флексо печат, машините за ситопечат имат по-опростена структура. Техният метод за подаване на мастило е предимно ръчен. Поради периодичния характер на ръчното мастило, цветът на отпечатаните продукти варира значително и когато цветовите разлики надхвърлят стандартния диапазон, се генерират дефектни продукти; Ръчното мастило често изисква изключване, което води до намалено използване на оборудването; В момента повечето мастила за ситопечат са UV мастила, които са корозивни. По време на ръчно мастило, мастилото може лесно да замърси кожата и да причини химически изгаряния, създавайки рискове за безопасността и други проблеми. За да гарантираме качеството на продукта, да подобрим използването на оборудването и да намалим рисковете за безопасността, искахме да заменим традиционната операция за ръчна смяна на мастило с автоматична система за подаване на мастило.
Анализ на причините
Пластините за ситопечат са перфорирани-плочи като сито. По време на печат мастилото първо се излива върху плочата и под натиска на чистачката мастилото преминава през отворите на мрежата, за да се прехвърли върху субстрата. Матовото мастило за ситопечат има по-висок вискозитет и по-големи частици матов прах (обикновено 15~60 μm). Когато в машината се постави ново мастило, малките матови частици първо преминават през мрежата. С увеличаването на времето за печат матовият прах в мастилото върху плочата намалява, докато по-едрият матов прах се натрупва върху плочата, което води до по-светъл оттенък на слоя мастило върху субстрата. Разликата в цвета ставаше все по-голяма. Когато цветовата разлика надхвърли стандартния диапазон, операторите трябва да спрат машината, за да сменят мастилото (съберете старото мастило от печатната форма и го сменете с ново мастило). Дългият престой е основната причина за ниското използване на оборудването.
Решение
01/ Подход-за решаване на проблеми
За да намерите ефективни решения, първо трябва да разберете принципите на работа на оборудването. Когато зареждате ръчно мастило с напълно автоматичния екранен принтер, показан на фигура 1, първо повдигнете ножа за втвърдяване и ножа за покриване и изсипете мастило върху празната зона близо до центъра в края на плочата; След това спуснете чистачката и ножовете на капака и мастилото вече е в успоредната зона, образувана от ножовете на чистачката и капака.
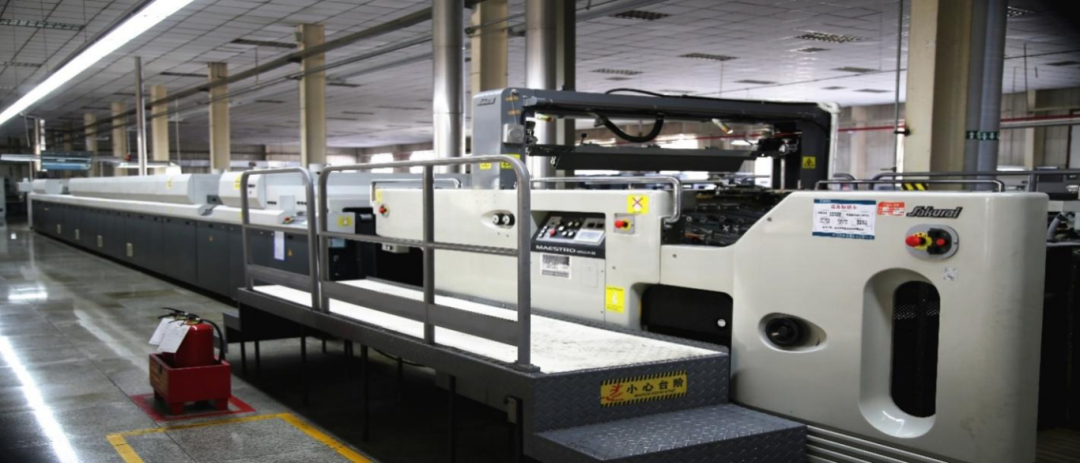 Фигура 1 Напълно автоматична ситопечатна машина
По време на печат, когато оборудването работи, мастилената ролка се притиска надолу до височина 0,3–0,5 mm над печатната форма (височината може да се регулира според покритието на мастилото). Печатащата плоча се движи назад, като задният ръб на плочата се отдалечава от чистачката и ролката за мастило. Ракелът и мастилената ролка остават неподвижни, за да завършат процеса на нанасяне на мастило, в който момент отпечатващият цилиндър се е завъртял на 180 градуса; когато печатният цилиндър захване хартията и продължи да се върти, посоката на движение на печатащата форма започва да се обръща и се движи напред, като задният ръб на пластината се движи към чистачката и мастилената ролка. Мастиленият валяк се повдига, чистачката натиска надолу и мастилото върху печатащата форма се прехвърля към субстрата през мрежестите отвори в областта на изображението от точката на захващане до задния ръб под натиска на чистачката. В този момент отпечатъчният цилиндър се е завъртял на 360 градуса. Оборудването продължава да работи и повтаря горните действия в цикъл, което позволява печатането да продължи. Печатащият модул и печатащата форма на напълно автоматичната машина за ситопечат са показани на фигура 2.
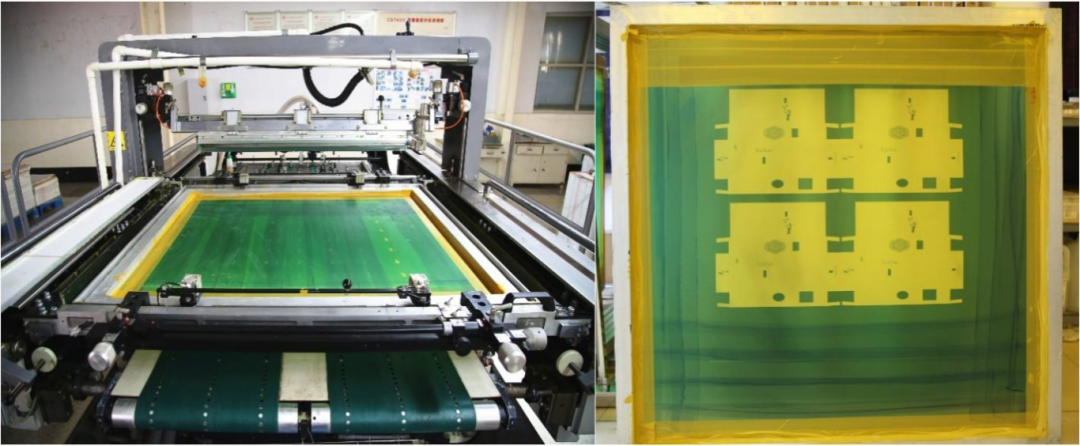 Фигура 2 Печатащ модул и печатаща форма на напълно автоматичната ситопечатна машина
02/ Концепция на дизайна
Цялостната концепция на дизайна е да се използва пълноценно източникът на сгъстен въздух в близост до напълно автоматичната машина за ситопечат (като цяло операциите по затягането на печатащата плоча, чистачката и наводняващата лента на машината за ситопечат са пневматични, оборудвани с въздушен компресор или използват централизирана система за подаване на въздух за осигуряване на сгъстен въздух). Като източници на захранване се използват две пневматични диафрагмени помпи или взривозащитени-електрически мастилени помпи. Една диафрагмена помпа е свързана към линията за подаване на мастило, монтирана между чистачката и наводняващата греда, отговаряща за подаването на ново мастило; другата диафрагмена помпа е свързана към линията за връщане на мастилото, монтирана в двата края на напречната греда на чистачката, отговорна за възстановяването на използваното мастило. Чрез движението надолу на чистачката и възвратно-постъпателното движение на печатащата форма, устройството за събиране на мастило в предния край на тръбопровода събира и изпомпва мастилото обратно. Двете диафрагмени помпи работят заедно, за да завършат възвратно-постъпателния цикъл на подаване на ново мастило и възстановяване на използваното мастило.
Специфични мерки
01/ Монтаж на линия за подаване на мастило
Изходният отвор за мастило на захранващата линия е монтиран в средното положение между чистачката и наливната лента (средната точка на дължината и средната точка на паралелното разстояние между двете). Входът за мастило на захранващата линия е поставен в резервоара за мастило и диафрагмена помпа е монтирана на тръбопровода между изхода и входа за мастило, за да осигури захранване, като непрекъснато изтегля мастило от резервоара и го доставя към печатащата форма.
За да се достави точно мастило в средната зона между чистачката и наливната греда и да се позволи на мастилото да тече равномерно от центъра към двете страни в канала, образуван между чистачката и наливната греда под действието на гравитацията и възвратно-постъпателното движение на чистачката и наливната греда, ние проектирахме порта за подаване на мастило да има плоска форма на уста (Фигура 3).
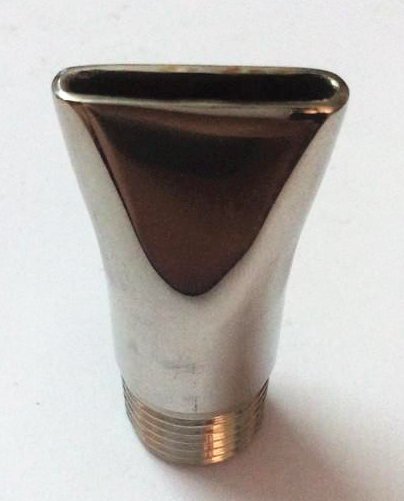
Фигура 3 Плосък-порт за подаване на мастило
02/ Монтаж на тръбопровод за връщане на мастило
Тъй като мастилото върху печатащата форма тече от центъра към двете страни в рамките на прохода, образуван между ракелното острие и дозиращото острие под действието на гравитацията и възвратно-постъпателното движение на ракелното острие и дозиращото острие, старото мастило се натрупва най-вече близо до страничните рамки на плочата, близо до работната страна и страната на задвижването (Фигура 4). Затова проектирахме тръбопровода за връщане на мастило с два порта за събиране на мастило, инсталирани съответно в двата края на напречната греда на ракелното острие (Фигура 5). За да осигурим ефективно събиране на мастилото, добавихме и трапецовидни стъргалки за събиране на мастило към събирателните портове (Фигура 6), а височината на стъргалките може да се регулира така, че да докосват леко печатната форма, когато бъдат натиснати надолу от ракелното острие, гарантирайки събиране на мастилото, без да се повреди плаката. Натискът надолу на ракелното острие, комбиниран с възвратно-постъпателното движение на печатащата форма, задвижва събирателните скрепери да събират и изпомпват мастилото обратно.
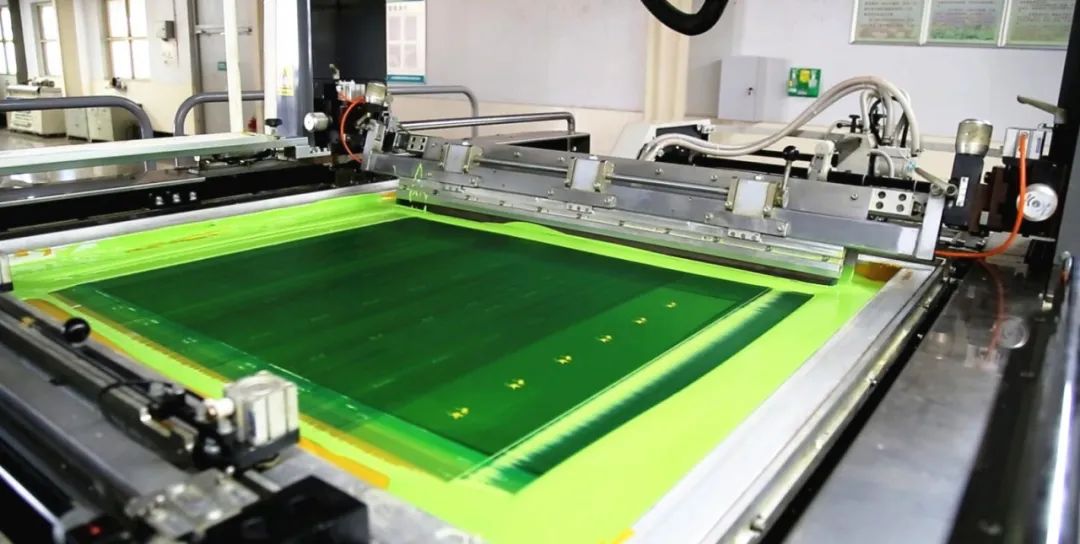
Фигура 4 Местоположение на натрупаното старо мастило
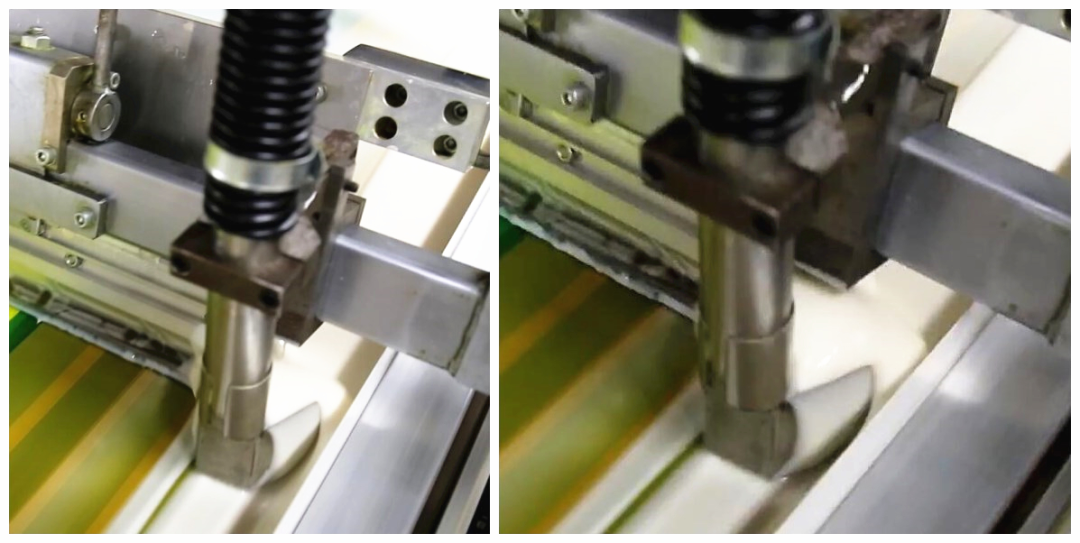
Фигура 5 Монтажна позиция на порта за събиране на мастило и неговия скрепер за мастило върху гредата на ножа
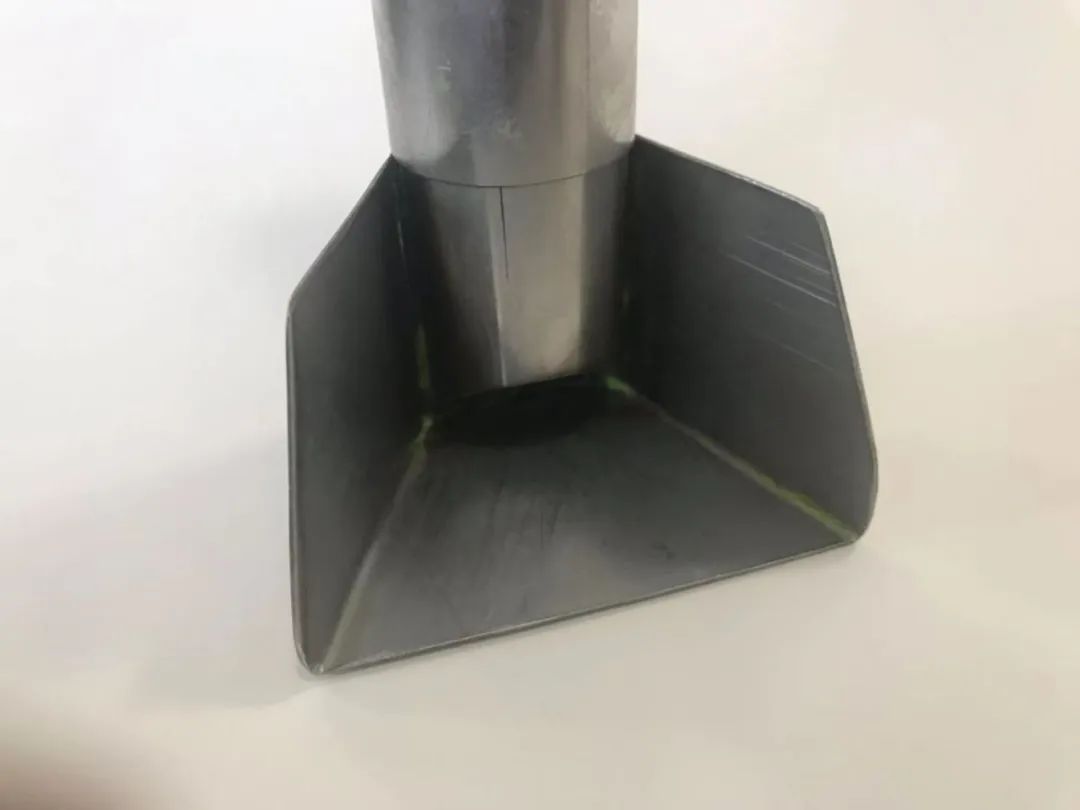
Фигура 6 Порт за получаване на мастило и неговия трапецовиден скрепер за получаване на мастило
03/ Монтаж на пневматична мембранна помпа
Две пневматични диафрагмени помпи (Фигура 7) са монтирани съответно на тръбопроводите за подаване и връщане на мастилото. Пневматичните мембранни помпи са оборудвани с независими превключватели и клапани за регулиране на газовия поток. Чрез превключвателите и вентилите за контрол на газовия поток, стартирането, спирането и потокът на операциите за подаване и връщане на мастило могат да се контролират независимо.
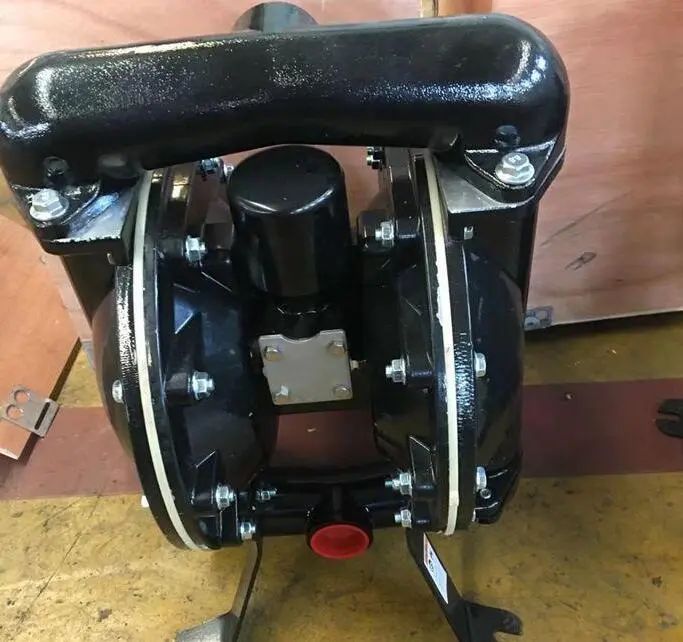
Фигура 7 Пневматична мембранна помпа
04/ Конфигуриране на резервоара за съхранение на мастило
За да гарантираме, че старото мастило, изпомпано обратно от машината, може да се използва повторно, ние конфигурирахме резервоар за съхранение на мастило (Фигура 8). Резервоарът за съхранение на мастило е цилиндричен с капак, а на капака е монтирана пневматична бъркалка. Пневматичната бъркалка има независим превключвател и клапан за регулиране на скоростта, което му позволява да стартира, спира и регулира независимо скоростта. Краят на тръбопровода за подаване на мастило е потопен в резервоара за съхранение на мастило, а диафрагмената помпа осигурява захранване за непрекъснато подаване на мастило от резервоара за съхранение към печатащата форма. Пневматичната бъркалка, инсталирана на резервоара за съхранение на мастило, в момента се използва за пълно смесване на старо и ново мастило. Старото мастило, изпомпано обратно от машината, не се добавя директно към резервоара за съхранение; то трябва първо да бъде повторно -смилано с мелница и след това се добавя определена част от маслото за регулиране на мастилото, за да се възстанови годността му за печат до качеството на новото мастило. След това се добавя в резервоара за съхранение в определено съотношение и се смесва старателно с новото мастило с помощта на пневматична бъркалка.
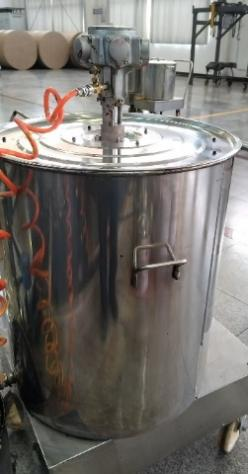
Фигура 8 Резервоар за съхранение на мастило с пневматична бъркалка
05/ Монтаж на централизирана система за управление
За да улесним работата, да постигнем автоматизация на подаването на ново мастило и възстановяването на старо мастило, както и точността и непрекъснатостта на подаването и възстановяването на мастилото, ние допълнително инсталирахме централизирана система за управление, закупихме контролен сензорен екран (Фигура 9), проектирахме програма за управление и реализирахме интегриран контрол на различни действия.
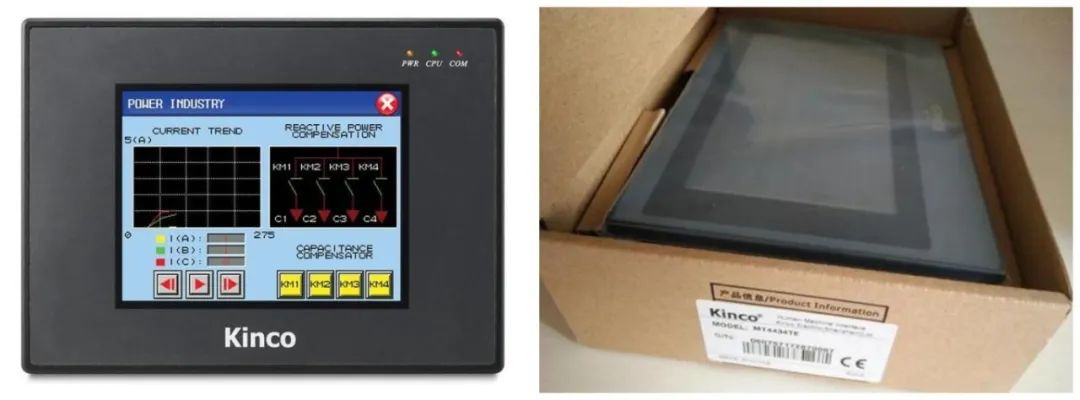 Фигура 9 Физическа диаграма на сензорния екран
Проверка на ефекта
След като инсталационната работа приключи, период на оперативни тестове показа, че при нормални работни скорости проблемът с разликата в цвета на продукта, причинен от периодичното подаване на мастило, е ефективно контролиран. Освен това, тъй като автоматичната система за циклично подаване на мастило напълно замени операциите за ръчна смяна на мастилото, времето за престой беше спестено и използването на оборудването беше подобрено, като същевременно опасностите за безопасността, причинени от химически изгаряния от мастило, също бяха елиминирани.