


Лекция за занаятчии|Как да намалим износването на инструмента за дърворезба при щанцо-рязане на тютюнев пакет? -Ветеран в щанцоването с 26-годишен опит споделя своите трикове!
Авангардни процеси след-пресоване, традиционно след-щанцоване-изрязване и горещо щамповане
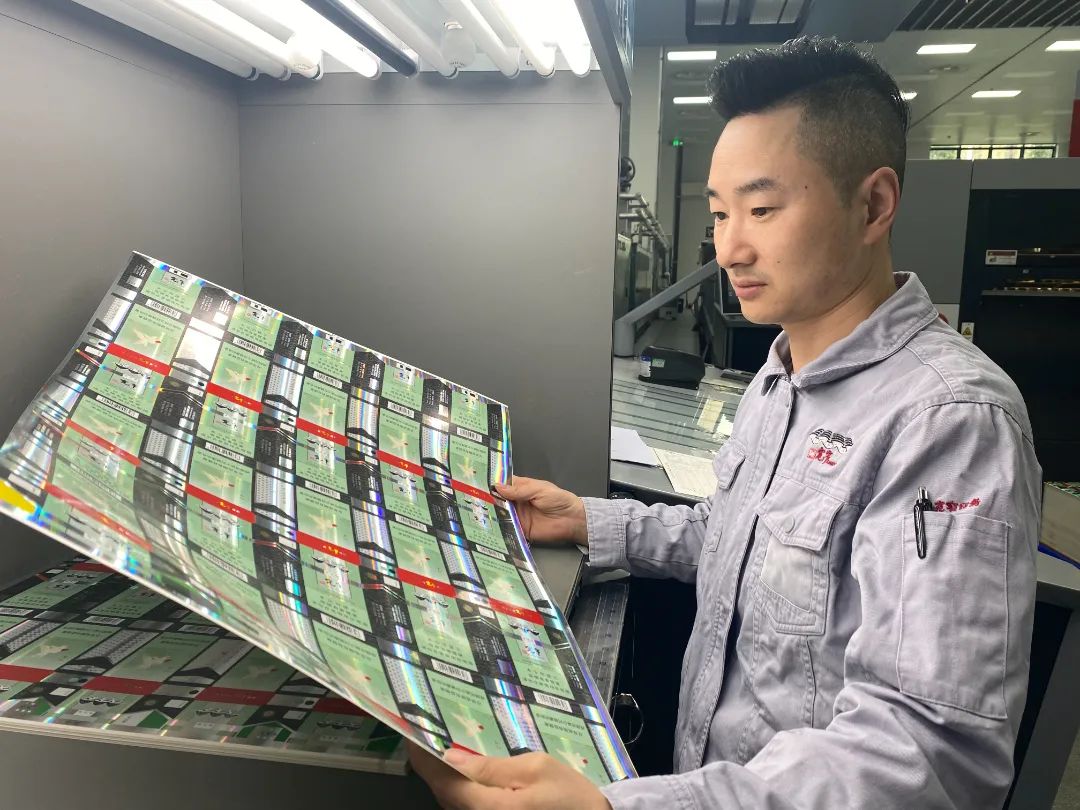
Mo Yizhong е напреднал в продължение на 26 години от довършител на печатни продукти и техник на процеси до ръководител на отдела за щамповани форми. Той е обмислен, иновативен и ангажиран с използването на множество методи и цялостни стратегии за намаляване на разходите и повишаване на ефективността. Устройството за събиране на фолио, проектирано от него за машината за горещ печат, получи патент за полезен модел. Той последователно е разрешил проблемите с натрупване и надраскване при щанцо-рязане на малки и лентови кутии за Jiaozhi (Червен стил), използва разумно-продължително неактивни рамки за щанцо-режещи плочи на машини за горещ печат, подобри ефективността на смяната на изпъкнали-вдлъбнати плочи, оптимизира процеса на горещо щамповане и спести 40% алуминий фолио. През 2022 г. Студио за иновации на трудов модел, кръстено на него, завърши пет проекта за иновации на QC и 12 подобрения на процеси и технологии под негово ръководство. Като гръбнак на предприятието, той винаги се е придържал към менторската философия „По-добре е да научиш някого да лови риба, отколкото да му дадеш риба“.
В днешната силно конкурентна индустрия за опаковане на цигари, търсенето на качество на опаковката също се увеличава. Как да сведем до минимум материалните отпадъци, като същевременно непрекъснато подобряваме качеството, е оптималното решение за поддържане на конкурентно предимство в настоящата пазарна среда. Намаляването на материалните отпадъци е важна част от контрола на разходите и постигането на това при запазване на качеството изисква намиране на съответните решения в реалния производствен процес.
В процеса на-щанцоване при производството на опаковки за цигари има много често срещани проблеми, като например счупване-на ножа за щанцоване (което се отнася до счупвания в точката, където две остриета се срещат по време-нарязване). Обикновените остриета за щанцоване-са сравнително лесни за работа и могат директно да бъдат заменени с резервни остриета, но някои специални продукти изискват използването на цяла издълбана матрица. Например продуктите „Width & Luck Slim Small Box“, произведени от нашата компания, изискват цяла издълбана матрица за отвора на малкия самолет.
Тъй като поръчките за този продукт се увеличиха, честотата на смяна на счупени ножове за дърворезба се увеличи и времето за смяна на ножовете се удължи, което доведе до по-голямо потребление на ножове за дърворезба за щанцоване и намалена ефективност при щанцоване-. Въз основа на действителното производство установих, че материалите за производство на ножове за дърворезба в индустрията не са еднакви, параметрите на процеса не са стандартизирани и данните за дизайна са непълни. Следователно техническите параметри за производство на ножове за дърворезба трябва да бъдат оптимизирани в съответствие с реалните производствени условия.
Представяне и използване на ножове за дърворезба
Ножът за дърворезба се състои от две части: острието (използва се за рязане на предната страна на продукта) и основата (използва се за фиксирането му върху долната плоча за рязане на щанцо-). Схематичната диаграма за използване на нож за дърворезба за изрязване на малкия отвор на самолета на продукта „Width & Luck Slim Small Box“ е показана на фигура 1.
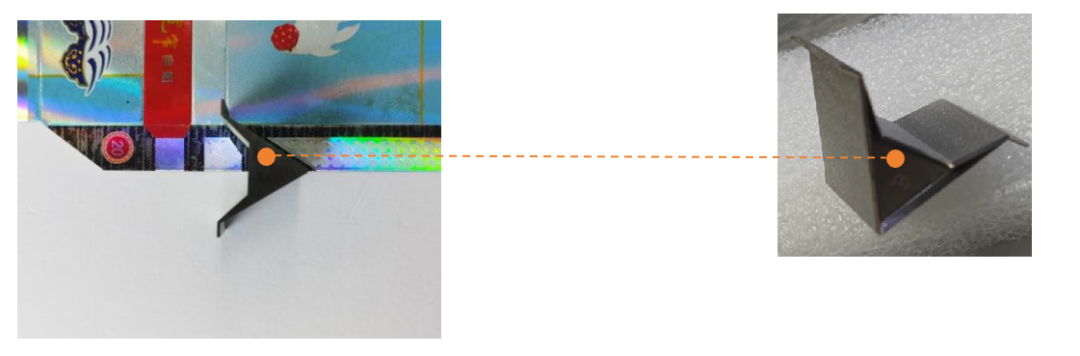 Фигура 1. Нож за гравиране, използван при малкия равнинен отвор на цигарени кутии
По време на производството на малките кутии „Kuankuan Haoyun Slim“ износването на ножа за гравиране е средно около 10 000–20 000 отпечатъка на нож. В производствения процес от април до юни миналата година април произведе общо 582 000 отпечатъка с 42 носени ножа; Мей направи 922 000 отпечатъка с 60 носени ножа; През юни са направени 1,35 милиона отпечатъка с 95 носени ножа. Като цяло, износването на ножа за гравиране през трите месеца е около 14 000 отпечатъка на нож.
Времето за смяна на ножа е приблизително 16 часа през април, 28 часа през май и 38 часа през юни. Средно смяната на един нож за гравиране отнема около 35–42 минути, за да се възобнови нормалното производство. Всяка смяна изразходва около 1,5–2 часа за смяна на ножа, намалявайки ефективността на производството на машината с около 20%. За да идентифицира ключовите фактори, влияещи върху продължителността на живота на ножа за гравиране и да намали броя на отпечатъците на нож, за да съкрати времето за смяна, авторът проведе систематичен анализ от гледна точка на „човек, машина, материал, метод и среда“.
01
Материал на ножа за гравиране
Понастоящем ножовете за гравиране, използвани в машините-на компанията за щанцоване, са направени главно от обикновена инструментална стомана, която е твърде твърда и не много гъвкава. При потвърждаване на материала на ножа с производителя на-изработката на плочи беше установено, че няма определени технически стандарти за материала на ножа за гравиране, което увеличава риска от по-висока консумация.
02
Ъгъл на нож за гравиране
Чрез -разследване на място ъгълът на ножовете за гравиране на машините за щанцоване-на компанията варира между 47 градуса и 48 градуса и не е определен технически стандарт за ъгъла на острието, което увеличава риска от по-висока консумация.
03
Дебелина на хартията
След потвърждаване на параметрите на материала на доставчика с доставката (параметри на хартията в малка кутия „Kuankuan Haoyun Slim“: 237 g/m², 680 mm × 486 mm), беше установено, че параметрите отговарят на стандартите за качество на процеса на компанията и качеството на партидния продукт е стабилно, без риск от повишено потребление.
04
Ниво на умения на оператора
Чрез-вземане на извадки на място от уменията на служителите за работа с оборудването не беше установено, че служители са неквалифицирани; освен това редовно се провеждат практически и теоретични обучения за служителите. Следователно няма риск от повишена консумация поради неправилна експлоатация.
05
Операция за смяна на нож
Тъй като инсталацията на ножа за гравиране е специална, тя не може да бъде заменена като обикновен -нож за щанцоване, като просто го свалите от предната част на плочата за щанцоване. Щанцовата плоча трябва да се отстрани от-рамката за щанцоване, ножът да се избие отпред назад, новият нож за гравиране да се монтира внимателно отзад напред и след това щанцовата плоча да се инсталира отново в -рамката за щанцоване. Този процес води до по-дълго време за подмяна.
Въз основа на анализа на горните фактори, ние заключаваме, че материалът и ъгълът на ножа за гравиране са основните фактори, влияещи върху експлоатационния му живот.
Формулиране на мерки за подобряване
01
Оптимизирайте материала на ножа за гравиране
За сравнение, заменихме материала на ножа за гравиране (обикновена инструментална стомана) със специални стоманени форми (HRC), както е показано на фигура 2, и коригирахме твърдостта на ножа за гравиране.
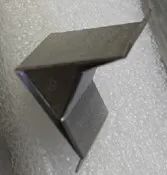
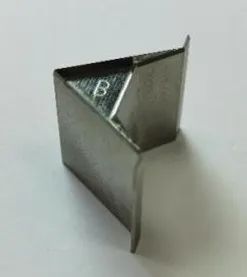
Фигура 2 Материал на ножа за гравиране преди подобрение (отгоре) и след подобрение (отдолу)
02
Подобряване на ъгъла на ножа за гравиране
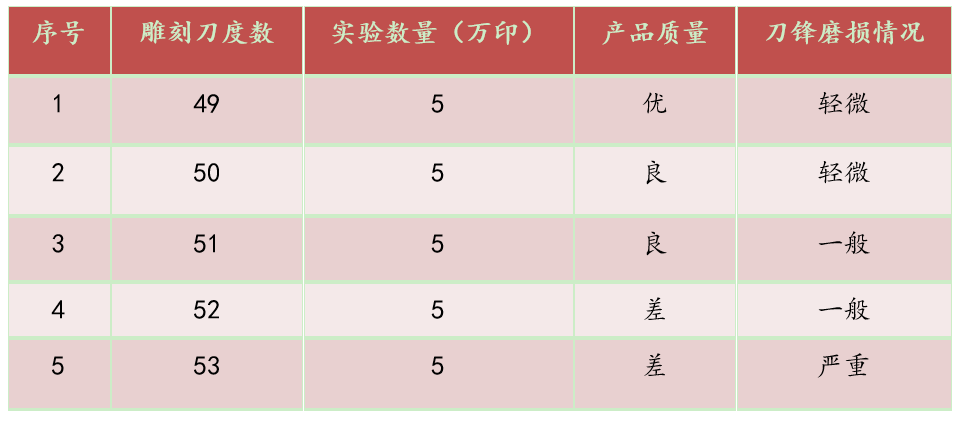
Експериментът последователно използва ъгли на острието на ножа за гравиране от 49 градуса до 53 градуса, разделени на 5 групи, като всяка група е подложена на 50 000 отпечатъка. Сред тях ножът за гравиране с ъгъл на острието 49 градуса показва най-малко износване, докато в другите контролни групи, с увеличаване на ъгъла на острието, степента на износване постепенно нараства. Експерименталните резултати са показани в таблица 1.
Таблица 1 Експериментални резултати от различни ъгли на ножа за гравиране
03Методи за намаляване на дългите времена за смяна на ножовете
(1) Обработете рамката на -плочата за щанцоване, като създадете отвор в стоманената плоча на гърба на рамката-за рязане.
(2) Когато сменяте ножа за гравиране, няма нужда да премахвате -формата за изрязване. Просто отстранете стоманената плоча с отвора на -рамката за рязане, изтупайте износения нож от предната към задната част на матрицата и го сменете с нов нож за гравиране. Смяната на един нож отнема само около 5–10 минути, като същевременно подобрява-ефективността при смяна на ножа с приблизително 75%.
(3) Чрез подобряване на рамката на -плочата за щанцоване също е възможно да се постигне по-прецизно регулиране на подложката за натиск-на ножа за щанцоване, което прави натиска-на ножа за щанцоване по-равномерен, като по този начин се удължава експлоатационният живот на плочата за рязане на щанцо-и стабилизира качеството на продукта.
Проверка на ефекта
Чрез горните подобрения комуникирахме и потвърдихме параметрите на процеса за ножа за гравиране с отдела за технология на процеса и ги включихме в регламентите за процеса като стандарт. След като проведохме изпитания през август и септември и проверихме за фактори, които биха могли да повлияят на продължителността на живота на ножа за гравиране, заменихме ножовете с нови материали и коригирахме ъглите на острието. Производството през октомври–ноември показа значителни подобрения. През октомври продукцията на „Kuan Zhai Haoyun Slim Box“ беше около 1,5 милиона разпечатки с 35 използвани ножа; през ноември са произведени 1,1 милиона отпечатъка с 26 използвани ножа. Общата употреба на нож е 42 600 отпечатъка на нож.
Преди оптимизирането, малката тънка кутия Kuan Zhai Haoyun изискваше около 14 000 разпечатки на нож. След оптимизация средната стойност беше около 42 600 отпечатъка на нож, намалявайки употребата на ножове с 204%, значително спестявайки разходи за материали.
Чрез този тест и подобрение, като същевременно гарантираме качеството на продукта, ние успешно намалихме употребата на ножове за гравиране, подобрихме-ефективността при смяна на ножове, осигурихме подобрения на качеството на продукта и постигнахме очакваните цели. Освен това възможностите ни за-разрешаване на проблеми и иновации се подобриха. Следвайки принципа за непрекъснато усъвършенстване и подобряване на качеството на продуктите, в бъдещата работа ние ще продължим да идентифицираме недостатъци от действителното производство и съответно да въвеждаме иновации.