


Технология за нанасяне на покритие
Ние сме голяма печатна компания в Шенжен Китай. Ние предлагаме всички публикации на книги, хартия печат книга, хартия печат книга, хартия тетрадка, шпионски книга печат, печат книга печат, печат книга, опаковка кутия, календари, всички видове PVC, продуктови брошури, бележки, книга за деца, стикери видове продукти за специална хартия за цветно печатане, игра на карти и т.н.
За повече информация посетете
http://www.joyful-printing.com. Само ENG
http://www.joyful-printing.net
http://www.joyful-printing.org
имейл: info@joyful-printing.net
Технологията за нанасяне на покрития се използва широко в опаковането и композитните опаковки на опаковки, хартия, фотографски филми, филми, алуминиеви намотки и други субстрати, а с непрекъснатото развитие на науката и технологиите, областта на нанасяне на технологията за нанасяне на покрития е все по-широка. Например, функционален слой оптичен филм в плосък панелен дисплей (FPD) и покритие от електрод на литиева батерия. Понастоящем технологията за нанасяне на покрития е високо оценена от съответния технически персонал, като технология и производство. Въпреки това, много фирми за печатане и опаковане в Китай предлагат по-малко методи за нанасяне на покритие, което води до по-големи ограничения за реално търсене на подходящо оборудване за покрития. , Независимо от метода на нанасяне на покритие, избран да изпълни изискванията за нанасяне на покритие, ключовата част е покривната глава. Ето защо, тази статия комбинира няколко обичайни метода за нанасяне на покритие, за да изследва технологията за нанасяне на покритие, фокусирайки се върху ефективността на нанасяне на покриващата глава. , като по този начин предоставя известна техническа информация за прилагането на технологията за нанасяне на покрития.
1. Гранулиращо покритие Anilox roll
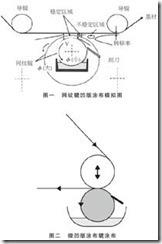
Гритовото покритие anilox roll е подходящо за адхезиви на базата на разтворители на базата на ниско концентрирани, висококачествени с гладко покритие и без покритие. Апаратът за нанасяне на покритие на анилокс се използва основно за нанасяне на покритие върху текстурирано (вдлъбнато) покриващо руло. Покриващият ефект в този режим на нанасяне на покритие е равномерно и количеството покритие е сравнително точно, но количеството на покритието е трудно да се регулира в зависимост от използвания анилоков валяк. Когато се покрива с анилоково гравиране, количеството покритие е свързано главно с дълбочината на офталмологичния валяк и точността на типа лепило. Колкото по-дълбока е дълбочината на вдлъбнатата повърхност на ролката с анилокс, толкова по-голямо е количеството лепило, прехвърлено от вдлъбнатото око към субстрата; обратното, по-малката дълбочина на вдлъбнатата повърхност на ролката на анилокса, количеството на прехвърляне към субстрата съответно намалява. Твърде високият вискозитет и твърде малкият вискозитет не благоприятстват нормалното прехвърляне на лепилото, вискозитетът е лесен за прехвърляне, твърде лекият поток е лесен, така че лепилото да не е еднородно, лесно да се произвежда вертикален или хоризонтален поток. С прилагането на технология за нанасяне на покритие в областта на плосък дисплей, оптоелектронни продукти, литиеви батерии и др. Технологията за обработване с микро гравитационно руло е технология, разработена от Япония Kangjing Seiki Co., Ltd. на базата на общото обработено покритие за обратна гравитация. Този процес на нанасяне на покритие също използва номера на линията на мрежата за гравиране и дебелината на клетката, за да се определи съдържанието на течността. Най-голямата разлика между ролката за микро гравитация и обикновения процес на нанасяне на гравитационно покритие на anilox roll е "микро". Нормалната ролка на анилокс има диаметър от 1 2 5 ~ 2 5 0 мм, а ролката за микро покритие с гравюра има диаметър 20 мм и 50 м. Контактната област на ролката за микро гравитация със субстрата, който ще се покрива, е малка, част от покриващата течност се прехвърля върху субстрата, който ще се покрива и частта остава в жлеба на ролката за гравиране. Освен това, процесът на нанасяне с микрографарно валцоване не е уплътнен, затова е относително стабилен при влизане и напускане на покривната зона, като по този начин улеснява подобряването на качеството на трансферното покритие. Фигура 1 и фигура 2 показват конвенционалното покритие за анилокс ролки и гравиращо покритие с микро гравюра, съответно.
2. Процес на екструдиране на слота
Конвенционалното екструдиращо покритие се отнася до екструдиращо покритие с горещо топене. Този процес на нанасяне на покритие главно прилага твърдо лепило върху субстрата и се напръсква директно върху субстрата чрез покриваща матрица. Лепилото с горещо лепило не изисква сушене и ниска консумация на енергия; горещо лепило е 100% твърд каучуков компонент и не съдържа токсични органични разтворители. Обикновените покрития за оразмеряване използват токсични органични разтворители (като толуен и др.) За разреждане на лепилото, а токсичните газове, причинени от тях, са изключително вредни за оператора.
Понастоящем процесът на екструдиращо покритие на слота е широко използван и не се ограничава до екструзионното покритие на горещо стопена лепилна покриваща течност. Принципът на използваното покритие за екструдиране на цепнатини сега е първо да вкарва покриващата течност в камерата за разпределяне на течността на слоя за слоеста покривка и след това да премине през страничната хомогенизация в процепа, за да образува течен филм на изходната устна. Разстила се върху покрития субстрат. Това е предварително измерен метод на покритие, т.е. количеството на покритието зависи от съотношението на количеството входяща течност към скоростта на движение на субстрата и може предварително да се направи точна настройка, за да се контролира необходимото количество покритие. Универсалността на покриващия ефект на този процес на нанасяне на покритие зависи основно от покривната матрица, по-специално от дизайна на предната и задната устна, прецизната обработка, деформационното състояние и реологичните свойства и повърхностното напрежение на самия покривен материал. Състоянието на камерата за разпределение на течността. Фигура 3 е симулация на лентовото екструдиращо покритие.
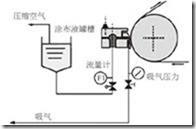
Фигура 3 е симулационна диаграма на лентово екструдиращо покритие
3. Процес на покриване на леки валяци
Покритието на гладката ролка обикновено се осъществява чрез двуслойно прехвърлящо покритие и междината между горната ролка и покриващата ролка се регулира така, че да регулира количеството на покритието. Структурата на цялата част от главата за покриване е сравнително сложна и се изискват прецизната обработка и прецизността на сглобяването на гумелизиращия валяк, покриващия валяк, теглещата ролка и скрепера, а разходите са относително високи. Когато се покрива с прецизна лека ролка, ефектът на покритието е по-добър. Количеството на покритието се регулира от междината между гумения валяк и одеалния валяк и може гъвкаво да се контролира чрез регулиране на микро-движението на покриващото острие. Платът е с висока точност.
Гладкото нанасяне на рула е разделено на гладко покритие на рула и обръщащо се нанасяне на руло. При гладкото нанасяне на руло покриващата ролка се върти в същата посока като подвижния слой и субстратът има еластична подпора за обратно въртене. При обратното нанасяне на рулони, посоката, в която ролката за покриване се върти, е противоположна на посоката, в която се движи субстратът на еластичната задна ролка. Ролковото покритие е метод на древно покритие, който използва по-малко от обратната ролка. Гладкото нанасяне на рула е с висока точност, а обратното нанасяне на рулони използва прецизни покривни ролки и лагери, а полученото покритие е почти по-добро от всеки друг метод.
В покритието за фото-валцоване, тъй като гуменият валяк, използван в покриващия апарат е корозирал от разтворителя в покриващата течност, съвпадението между покриващия гумен валяк и покриващата течност е ключова точка на валцовото покритие. Обичайно използваните материали за гумените ролки са нитрилен каучук (NBR), полиуретанов каучук (PU), EPDM (EP DD), силиконов каучук (SILICONE). Всяка гума има отлични свойства и ненадминати дефекти. Предимствата на нитрилния каучук са, че той е устойчив на масло, топлина и вода. Недостатъците са слабата устойчивост на студ и озон, ниска якост и еластичност, слаба киселинност и алкална устойчивост и лоша устойчивост към полярни разтворители. Предимствата на полиуретановата гума са добра устойчивост на износване, висока якост, добра еластичност, отлична устойчивост на масло, устойчивост на озон и устойчивост на стареене. Недостатъците са слабата устойчивост на вода и алкали, ароматни въглеводороди, хлорирани въглеводороди и кетони, естери и алкохоли. Разтворителят е слаб. EPDM каучукът има предимствата на анти-озоновата, UV устойчивост, устойчивост на атмосферни влияния и устойчивост на стареене. Това е първият по принцип каучук. Има добра електрическа изолация, химическа устойчивост и устойчивост на удар. Той е устойчив на киселина и алкали и полярност. разтворител; Недостатъкът е, че самозалепването и взаимният вискозитет са лоши и не е лесна за залепване. Предимствата на силиконовата гума са устойчивост на висока температура, ниска температурна устойчивост, устойчивост на озон, устойчивост на стареене в атмосферата и голяма инерция на химически вещества. Недостатъците са ниска механична якост, лошо съпротивление на маслото, устойчивост на разтворители, киселинна и алкална устойчивост, затруднения във вулканизацията и висока цена. Тъй като AC агентът обикновено съдържа полярен разтворител, гуменият валяк за предпочитане е етиленпропилендиен мономер. Съгласно изискванията на процеса, твърдостта на гумената щамповачна ролка обикновено е избрана от Sauer A 7 0 ~ 7 5. Фигура 4 е технологична диаграма на обратното валцоване на покритието в ролково покритие.
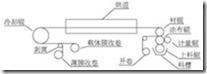
Фигура 4 е диаграма на потока на обратното валцоване в ролково покритие
Горепосочените са няколко метода за нанасяне на покритие, които в момента се използват широко и имат по-добри ефекти на приложение. При нанасянето на покриващо оборудване има наклонено покритие, покритие на завеси, покритие на острието и покритие чрез разпръскване и др. Областта на приложение също е достойна за внимание. При процеса на нанасяне на покритие лепилото често е неравномерно, което изисква определен механизъм за изстъргване, за да се следи лепилото равномерно. Механизмът за изстъргване включва главно скрепер от неръждаема стомана, скремоващо устройство за запетая, стъргаща пръчица, стъргалка за тел, скрепери с въздушна струя и други подобни.
1 Скрепер от листо от неръждаема стомана използва мек лист от неръждаема стомана, така че изстъргващата гума не е много равномерна. По-голямата част от изстъргващия каучук, използван върху анилоксовия валяк, също се използва за предварителното изстъргване на покритието на изглаждащия валяк.
2 Остъргвач тип команда е направен от кръгла стомана с добра якост и твърдост. Грешката на праг на режещия ръб е малка. Пневматичен и фино регулиращ механизъм може да се използва за регулиране и управление на позицията на скрепера. Контролът на количеството на покритието и прецизността на изстъргването са високи, а употребата е изключително висока. Удобство. Благодарение на неговата равномерност на чистачката, тя е подходяща за прецизно нанасяне на гумено покритие върху гладки ролки.
3 Остъргващата лента обикновено е изработена от кръгла лента с добра якост и твърдост. Когато лепилото се остъргва, кръглата лента трябва да се завърти. Той се използва най-вече за предварителната суспензия на предварителното покритие на оптичния валяк. Когато вискозитетът на лепилото е голям, той може да бъде директно остъргван върху субстрата със скрепер като точна чистачка на покриващия механизъм. Може да се използва и за покриване на по-дебела чистачка за еднократна употреба.
4 Обиколка за тел е изработена от висококачествена студено изтеглена кръгла стомана и плътно увита около тел от неръждаема стомана. Обикновено се използва само за предварително нанасяне на гумено покритие при изглаждане на изглаждащия валяк. Прецизно изстъргване на скрепера от тип "запетая" е необходимо.
5 Механизмът на въздушния чистач действа върху оразмеряващия валяк чрез равномерно изтласкания въздушен поток, който служи за целите на чистачката, и изисква потокът въздух да се разпределя равномерно по цялата ширина на остъклената ролка. Тази гума се използва най-вече за изстъргване на течности. лепило.
Накратко, техниката на покриване във всеки случай изисква избор на подходящ метод на покритие, в зависимост от броя на покриващите слоеве, дебелината на покритието, вискозитета (реологията), желаната точност на покритието, покрития субстрат и скоростта на покриване. Покритието може да се каже, че е в основата на цялата издателска индустрия. Хартията за четене може да се нанася и каландира, за да подобри здравината и да подобри производителността на мастилото. Печат на алуминиева плоча за офсетов печат, покриване на чувствително покритие върху естерна плоча и фотографски филм, цветно фолио, фотографска хартия и покритие от лента и видео лента, които постепенно избледняват от очите на хората. Понастоящем технологията за нанасяне на покрития продължава да играе ключова роля в печата и опаковането, медицината, автомобилостроенето, облеклото, електрониката и други индустрии. Освен това, с разработването на технология за регулиране на реологията за откриване на покритие и покриване с течност, новаторската система за нанасяне на покрития се прилага постепенно към точното покритие на производството на електронни компоненти, електродите, литиево-йонните батерийни сепаратори и други подобни.