


Ефективността на производството на цигарени опаковки се увеличи с около 30%, пример за надграждане на системата за отопление на дълбоката преса
Принцип на отоплителната система
Нагревателната система на дълбоката преса е основен компонент, който гарантира качеството на печат, и нейната производителност пряко влияе върху ефекта на изсушаване, представянето на цветовете и ефективността на производството на печатните материали. Съвременните рол{1}}дълбоки преси включват главно системи за нагряване с термично масло, системи за сушене с горещ въздух и техните спомагателни технологии, всяка с уникални принципи на работа и технически характеристики. Понастоящем повечето производители на основно оборудване използват системи за сушене с горещ въздух за сушене и нагряване, което е и най-широко използваният метод на сушене в дълбоките преси. Системата за сушене с горещ въздух (обикновено наричана „система за сушене с електрическо отопление“) се състои главно от нагревателно устройство (нагревателна тръба), вентилатор, въздуховод, сушилня и система за обработка на отработените газове.
Системата за сушене с горещ въздух загрява въздуха до зададена температура, за да образува равномерен горещ въздушен поток, който действа директно върху повърхността на отпечатания субстрат, позволявайки на разтворителя или влагата в мастилото да се изпарят бързо. При високоскоростните -печатни машини за дълбоко гравиране системата за сушене с горещ въздух обикновено приема дизайн за контрол на температурата на зона, като всяка печатаща единица е оборудвана с независима кутия за сушене. Различни параметри на сушене могат да бъдат зададени въз основа на типа мастило, скоростта на печат и характеристиките на шаблона. По време на работа свежият въздух се филтрира и след това се нагрява от нагревателя, образувайки равномерен въздушен поток през високо-вентилатора и конструкцията за насочване на въздуха, духайки върху повърхността на отпечатания материал. В същото време част от богатия на-разтворител газ се изхвърля от системата, а част се рециклира през устройство за възстановяване на топлината за повторна употреба, което значително намалява консумацията на енергия.
Съществуващи проблеми в отоплителната система
Нашата компания разполага с внесена швейцарска десет-цветна гравираща преса Bobst с отоплителна система, използваща технология за сушене с горещ въздух. Преди модификация схемата за електрическо управление на нагревателния модул е показана на фигура 1. Отоплителната мощност за модулите с 1–8 цвята е проектирана на 60 kW, с максимална температура, която може да се настрои на 100 градуса. За 9–10 цветни единици, като се вземат предвид процеси като UV лакиране, мощността на нагряване е проектирана на 100 kW, а температурата може да се настрои на 130–140 градуса.
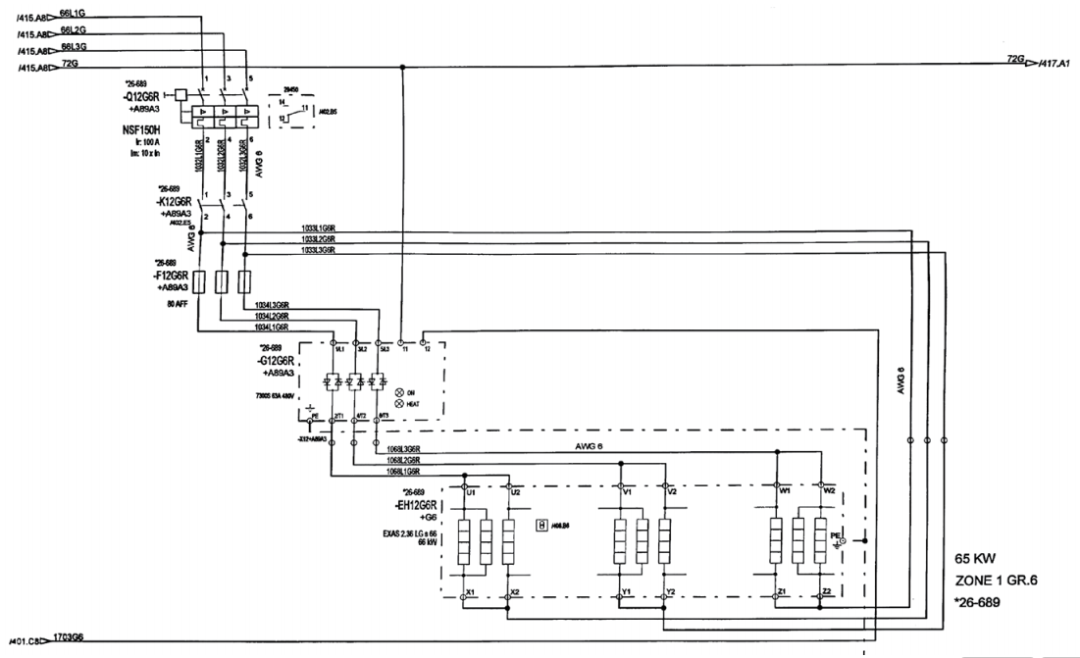 Фигура 1 Електрическа схема за управление на отоплителния модул преди модификация
С непрекъснатото усъвършенстване на технологията за печат на цигарени опаковки и въвеждането на политики за опазване на околната среда, някои процеси на печатане на цигарени опаковки постепенно преминават от мастила на базата на-разтворители към мастила на-водна основа. Широкомащабният-печат с водно{4}}мастило е без мирис и не оставя остатъци от разтворител, което прави предимствата му доста очевидни. Мастилата на водна-основа обаче имат високо водно съдържание, а широкомащабният-печат на място с мастила на водна-основа изисква много високи температури на сушене. За настоящата ни дълбока печатна машина, особено за 1–8 цветни групи, проектираната мощност и температура на нагряване не отговарят на изискванията за сушене, което сериозно засяга и ограничава ефективността на производството на продукти с мастило на водна - основа. Поради това нашата компания извърши адаптивни модификации на отоплителната система на ролкова-захранвана дълбока преса, с цел да увеличи мощността на отоплителната система, да повиши температурата на нагревателния модул и да помогне на компанията да намали производствените разходи, като същевременно подобри качеството на продукта и ефективността на производството.
Стъпки и резултати за подобряване
Преди модификацията фурната имаше 24 комплекта нагревателни тръби, всяка с мощност 2,5kW, общо 60kW. Стъпките за модификация бяха както следва:
(1) Заменете оригиналните 24 комплекта от 2,5kW нагревателни тръби във фурната с 4,16kW нагревателни тръби, увеличавайки оригиналната нагревателна мощност от 60kW на около 100kW.
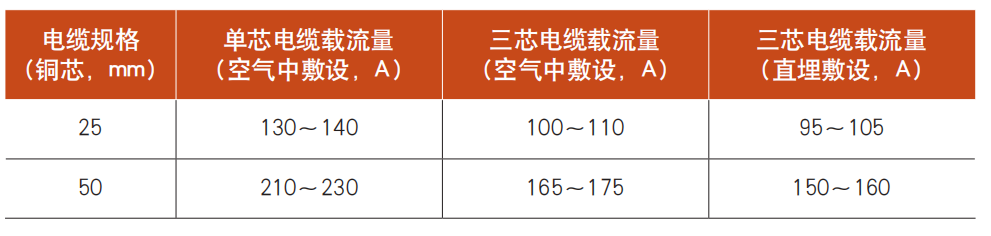
(2) Като се има предвид, че увеличаването на броя на нагревателните тръби би направило оригиналната медна сърцевина недостатъчна за пренасяне на ток, беше изчислено, че главната захранваща линия от електрическия шкаф до контролера на фурната трябва да бъде сменена от 25 mm² кабел с медна сърцевина на 50 mm² едножилен-меден кабел, за да се осигури стабилност при преминаване на големи токове. За три-фазна верига, при натоварване от 100kW, като се има предвид нивото на напрежение и фактора на мощността, общият ток е приблизително около 200A. Следователно използването на 50 mm² едножилен меден кабел е по-безопасно и по-надеждно. Спецификациите на кабела са сравнени в таблица 1.
Таблица 1 Сравнение на кабелните спецификации
(3) Необходимо е едновременно да се надстроят главният прекъсвач, тиристорният нагревателен контролер, предпазителите, контакторите и други контролни компоненти вътре в главния електрически шкаф, за да се осигури стабилност, когато тече около 200 A ток.
След реновирането фурната разполага с 24 комплекта нагреватели, всеки с мощност 4,16 kW, общо 99,84 kW, което е около 100 kW. Фигура 2 показва схемата на електрическото управление на отоплителния модул след надстройката.
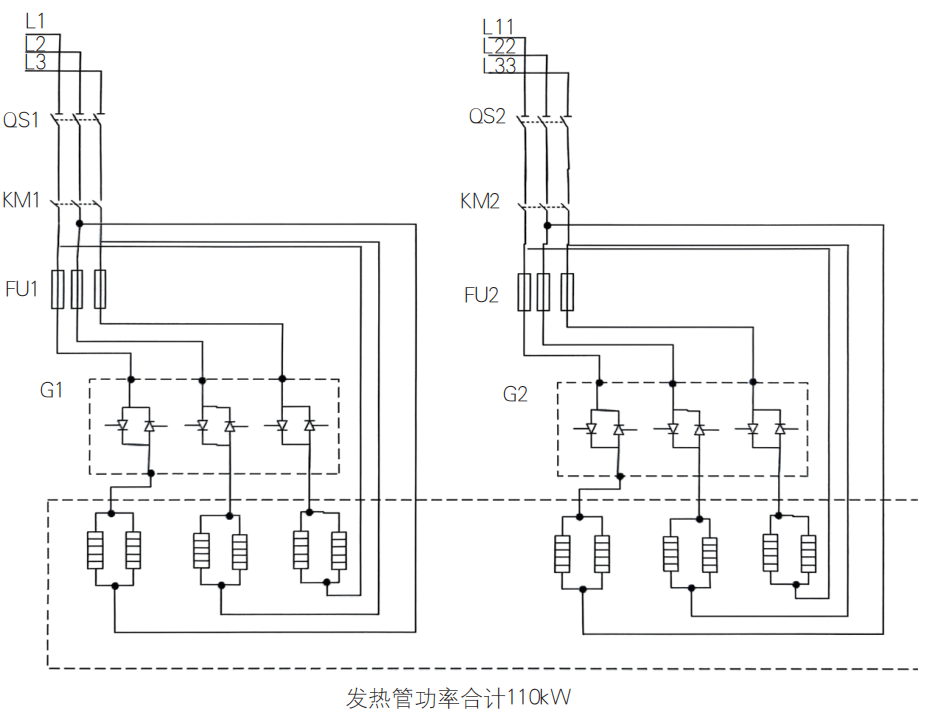
Фигура 2 Електрическа схема за управление на отоплителния модул след модификация
Чрез внедряването на горния три{0}}етапен план за модификация, без да променяме оригиналния метод за контрол на отоплението или да увеличим трудността за операторите, успяхме ефективно да увеличим електрическата мощност на отопление на оригиналния печатен модул от 60 kW на 100 kW. Температурата на сушене във фурната беше повишена от първоначалните 100 градуса до ефективните 130–140 градуса и температурата остава стабилна. Модернизираното оборудване значително помага при производството на продукти, които изискват по-високи температури, както и продукти с мастила на водна- основа, което значително подобрява адаптивността на оборудването.
След модификацията, чрез -продължително нагряване и тестване на производството на място, нашите новопроизведени продукти с малки кутии за цигари „Liqun“ видяха ефективно повишаване на температурата на нагряване и сушене от 100 градуса на 140 градуса. Скоростта на производство също се повиши от първоначалните 140 m/min до 175–180 m/min, което директно повишава ефективността на производството с около 25%–30%. Това подобрение на производствената ефективност също помага за намаляване на производствените разходи.
Този проект за техническо обновяване беше извършен въз основа на текущата продуктова структура и състояние на оборудването на нашата компания. Нашите инженери анализираха и оцениха оборудването и след дълъг период на задълбочено валидиране внедриха тази целева модификация, която има определени уникални аспекти. Технологичното развитие на системите за нагряване на флексографска преса бързо се движи към интелигентност, енергоспестяване и екологичност. Прилагането на различни иновативни технологии не само повишава качеството на печат и ефективността на производството, но също така значително намалява консумацията на енергия на оборудването и въздействието върху околната среда.